
Acier à outils pour travail à chaud alliant une forte ténacité et de très bonnes propriétés à chaud pour le travail à chaud en général ainsi que des les applications de moulage exigeantes
2714 PRIME;
- est produit par un procédé qui garantit un bon niveau de propreté et d’homogénéité.
- possède une excellente ténacité et ductilité associées à une bonne résistance à chaud et à une résistance à la fragilisation au revenu.
- a une bonne polissabilité, et est apte à la texturation.
- peut être utilisé à des températures supérieures à 250°C avec un contact prolongé ainsi que pour des applications à chaud présentant des chocs ou des cyclages thermiques.
- peut aussi être soudé et présente une bonne usinabilité
- est livré à une dureté de 400 HB et peut être usiné sans traitement thermique supplémentaire.
- est très adapté aux traitements de surface tels que la nitruration gazeuse, ionique ou en bain de sel, ainsi que pour les revêtements PVD ou CVD.
Applications
Le 2714 PRIME peut être utilisé pour tous les outils de forgeage sous presse, ainsi que pour les cavités de de moulage basse pression, let aussi pour les pièces secondaires dans les matrices de moulage, HPDC. Le 2714 PRIME peut être utilisé pour toutes les pièces secondaires dans les applications de forge. Le 2714 PRIME peut également être utilisé pour les moules d’injection plastique, les moules pour les polymères abrasifs et les plastiques renforcés.
Propriétés principales
- Excellente ténacité
- Adapté à des usages à des températures supérieures à 250°C avec contact long
- Bonne polissabilité
- Prêt à être usiné à 400 HB sans traitement thermique supplémentaire
- Forte trempabilité
- Adapté aux traitements de surface
Composition chimique (typique)
| C | Mn | Si | P | S | Cr | Ni | Mo | V |
|---|---|---|---|---|---|---|---|---|
| 0.55 | 0.8 | 0.20 | < 0.020 | < 0.005 | 1.10 | 1.70 | 0.50 | 0.10 |
Désignation
| Nuance | ISO | Chine GB | JIS Japon | UK | AISI USA | Russie Gost | AFNOR | Autres / Spéciall |
|---|---|---|---|---|---|---|---|---|
| 1.2714 | 55NiCrMoV7 | 5CrNiMo | SKT4 | BH224/5 | L6 | 5KHNM / 5KHNV | 55NCDV7 | – |
Structure
La structure du 2714 PRIME est fine et homogène, sans précipitations ni alignements de carbures. Le traitement thermique (trempe et revenu) est optimisé pour une forte homogénéité de la dureté depuis la surface jusqu’au coeur même pour des blocs très épais.
Dureté à l’état de livraison
Traité pour380 – 420 HB.
Propriétés mécaniques typiques à l’état traité (résultats d’essais internes non indiqués sur les certificats)
| Temperature °C |
Rm MPa |
Rp 0.2% MPa |
Allongement % |
Dureté HB |
|---|---|---|---|---|
| 20 | 1400 | 1300 | 11 | 410 |
| 400 | 1200 | 900 | 12 | 360 |
| 500 | 1050 | 850 | 15 | 310 |
| 600 | 500 | 300 | 20 | ≈160 |
Les valeurs de résilience dépendent fortement de l’épaisseur du produit
| Épaisseur (mm) | 100 | 250 | 500 | 750 | 1000 |
|---|---|---|---|---|---|
| KV typique (J at 20°C) | 40 | 35 | 25 | 20 | 18 |
Propriétés physiques
| Température | 20°C | 200°C | 400°C | 600°C |
|---|---|---|---|---|
| Masse Volumique kg/m3 | 7800 | 7740 | 7710 | 7680 |
| Module d’Young N/mm² | 215000 | 200000 | 198000 | 180000 |
| Conductivité thermique W/m.K | 32 | 32.5 | 32.6 | 33 |
| Coefficient de dilatation linéaire10-6/K | 13 | 13.1 | 13 .5 | 14.0 |
Traitement thermique
Le 2714 PRIME est livré à l’état traité à 380 – 420 HB et il n’y a pas besoin de Traitement thermique supplémentaire.
Recuit d’adoucissement
Température: 700 – 720°C, durée 1h + 1h pour 40 25 mm d’épaisseur. refroidissement lent au four (10 à 20°C/h). L’atmosphère dans le four doit être réductrice pour éviter la décarburation de l’acier.
Detensionnement
Après l’usinage, il est recommandé de réaliser. Un détensionnement à 520°C maximum pendant au moins 2 heures, suivi d’un refroidissement lent dans le four jusqu’à 450°C.
Austénitisation
Pour éviter tout risque de fissures, il est recommandé de préchauffer en deux étapes.
- 1re étape de préchauffage: température: 450°C Durée: 30 s/mm d’épaisseur
- 2e étape de préchauffage: température: 650°C Durée: 30 s/mm d’épaisseur
Température d’austenitisation recommandée: 830 – 870°C. Le temps de maintien ne doit pas être trop long pour éviter un risque de grossissement du grain et de perte de ténacité. Il est recommandé de maintenir la pièce à la température d’austenitisation pendant 30 minutes par pouce d’épaisseur dès que la température de surface atteint la température d’austénitisation.
Milieu de trempe
Huile à 80°C, vide (pression > 6 Bar), bain de sel 500 – 550°C.
Pour garantir une bonne ténacité, il est préférable de traiter à l’huile ou en bain de sel.
Revenu
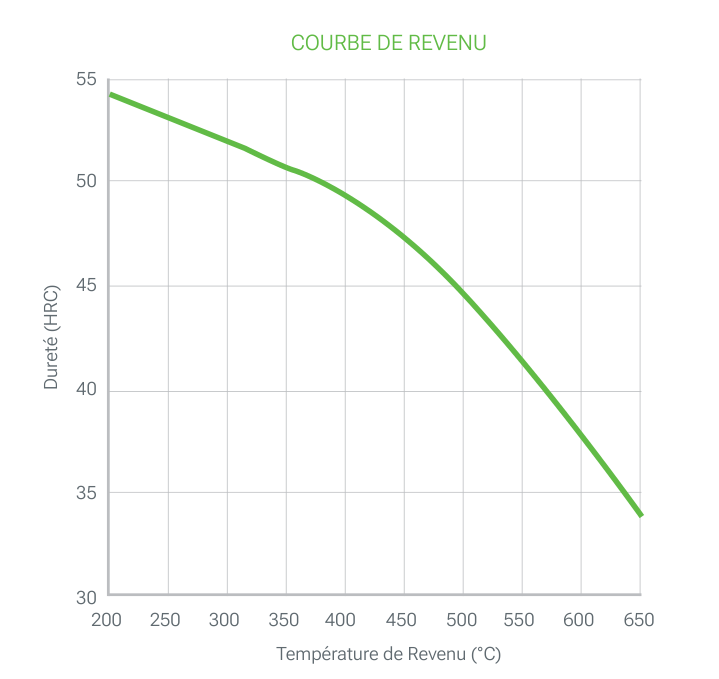
Pour garantir un taux minimum d’austénite résiduelle ainsi qu’une meilleure stabilité de l’outil, il est essentiel de réaliser un double revenu. Chaque revenu est suivi d’un refroidissement à température inférieure à 100°C.
Chaque durée de revenu doit être au moins égale à 1h + 1h pour une épaisseur de 25 mm de la pièce traitée (épaisseur thermique équivalente).
Surface treatment
Nitruration
Le 2714 PRIME peut être nitruré à des températures inférieures ou égales à 20°C en dessous des températures de revenu sans risque de détérioration des caractéristiques mécaniques.
Avec la nitruration gazeuse à 520°C (25h), la dureté de surface est de 1080HV1 avec une couche de diffusion de 0.2 mm.
PVD, CVD
Le 2714 PRIME convient à tous types de traitements PVD ou CVD dès que la température de traitement est inférieure de 30°C à la dernière température de revenu.
Polissage
Le 2714 PRIME est parfaitement adapté au polissage à l’état traité et peut être utilisé pour des applications nécessitant un niveau suffisant de polissage pour des pièces translucides à transparentes (Rt ≤ 20μm, CNOMO niveau 2, Rugotest N7).
Le polissage optimal est obtenu en réalisant des étapes consécutives avec une rugosité similaire et en arrêtant chaque étape dès que la dernière rayure de l’étape précédente disparaît.
Texturation
2714 PRIME convient à la texturation chimique ou laser.
Durcissement par induction ou laser
Le 2714 PRIME peut être durci en surface jusqu’à 58 HRC par induction ou laser. Veuillez nous onsulter pour plus de détails. Un détensionnement à 150°C pendant au moins 2 heures est obligatoire après un durcissement de surface.
Usinage
Les paramètres d’usinage ci-dessous sont donnés à titre informatif uniquement et doivent être adaptés en fonction de l’équipement et des conditions habituelles d’usinage.
Tournage
| Outils carbure | ||
|---|---|---|
| Ébauchage | Finition | |
| Vitesse de coupe m/min | 90 – 120 | 120 – 160 |
| Avance mm/r | 0.15 – 0.35 | 0.05 – 0.2 |
| Profondeur de coupe mm | 2 – 4 | 1 |
Fraisage surfaçage
| Outils carbure | Monobloc | ||
|---|---|---|---|
| Ébauchage | ½ Finition | Finition | |
| Vitesse de coupe m/min | 70 – 150 | 140 – 180 | 50 – 100 |
| avance mm/r | 0.15 – 0.35 | 0.1 – 0.2 | 0.005 – 0.15 |
| Profondeur de coupe mm | 2 – 4 | 2 | |
Perçage: forêt hélicoidal en acier rapide
| Diamètre mm | Vitesse de coupe m/min | Avance mm/t |
|---|---|---|
| < 5 | 10 | 0.05 – 0.10 |
| 5 – 10 | 10 | 0.10 – 0.15 |
| 10 – 15 | 10 | 0.18 – 0.25 |
| 15 – 20 | 10 | 0.22 – 0.29 |
Perçage outils carbure
| Type de carbure | |||
|---|---|---|---|
| Insert | Carbure monobloc | Pointe carbure | |
| Vitesse de coupe m/min | 150 – 170 | 90 – 120 | 50 – 70 |
| Avance mm/t | 0.05 – 0.10 | 0.10 – 0.25 | 0.15 – 0.25 |
Rectification
Indications générales pour l’utilisation de meules de rectification sur le 2714 PRIME à l’état traité Généralement, on utilise des meules en oxyde d’aluminium vitrifié assez tendres (grades G K pour la rectification cylindrique). Une attention particulière sera portée à un refroidissement efficace de la surface lors de la rectification d’éviter la dégradation de la surface de la pièce.
Usinage par électroerosion
Le 2714 PRIME convient également à l’usinage par électroérosion (fil ou électrode). De préférence, l’usinage sera effectué avec une faible densité de courant et une haute fréquence pour limiter autant que possible l’épaisseur de la couche blanche.
Il est ensuite nécessaire d’effectuer un détensionnement à 25°C en dessous du dernier revenu afin de réduire le niveau de contraintes résiduelles (qui pourraient entraîner un risque de fissures) et d’effectuer un polissage pour retirer complètement la couche blanche formée lors du processus d’usinage par électroérosion.
Soudure
Il n’est pas recommandé de souder le 2714 PRIME, mais si cela est obligatoire, il pourrait être soudé à l’état traité.
- Méthode: TIG
- Fil d’apport: UTP A73
- Prechauffage: 250°C
Maintenez à 200 °C pendant l’opération de soudage avec une température maximale d’interpasse à 350°C. Refroidissement lent (max 20°C/h) après soudure. - Post traitement:
À 250°C, durée 1h + 1h pour 25 mm d’épaisseur. Refroidissement lent au four (10 à 20°C/h). Dureté de la zone soudée : ≈350-400HB
Télécharger la fiche technique 2714 PRIME (PDF)
Autres nuances : Aciers de Travail à Chaud. Où acheter : Réseau de Services.


