
Acier élaboré par métallurgie des poudres pour une bonne résistance à l’usure et une bonne ténacité
L’acier à outils TPM4V ULTRACLEAN est élaboré par métallurgie des poudres. Il se caractérise par une très bonne ténacité associée à une très bonne résistance à l’usure.
Applications
TPM4V ULTRACLEAN trouve de nombreuses applications dans le domaine des outils de travail à froid, nécessitant soit une bonne ténacité ainsi qu’une bonne résistance à l’usure, comme les outils de découpe fine, ainsi que pour les poinçons ou les matrices (outils d’emboutissage profond), les outils de compression de poudres, les couteaux pour matériaux tendres….
TPM4V ULTRACLEAN est particulièrement recommandé pour les outils où l’usure ou l’écaillage sont les principaux mécanismes de défaillance, comme par exemple les outils utilisés dans la transformation de métaux tendres tels que l’aluminium ou le cuivre.
Propriétés principales
- Bonne ténacité associée à une bonne résistance à l’usure
- Très bonne résistance à la compression
- Très bonne stabilité
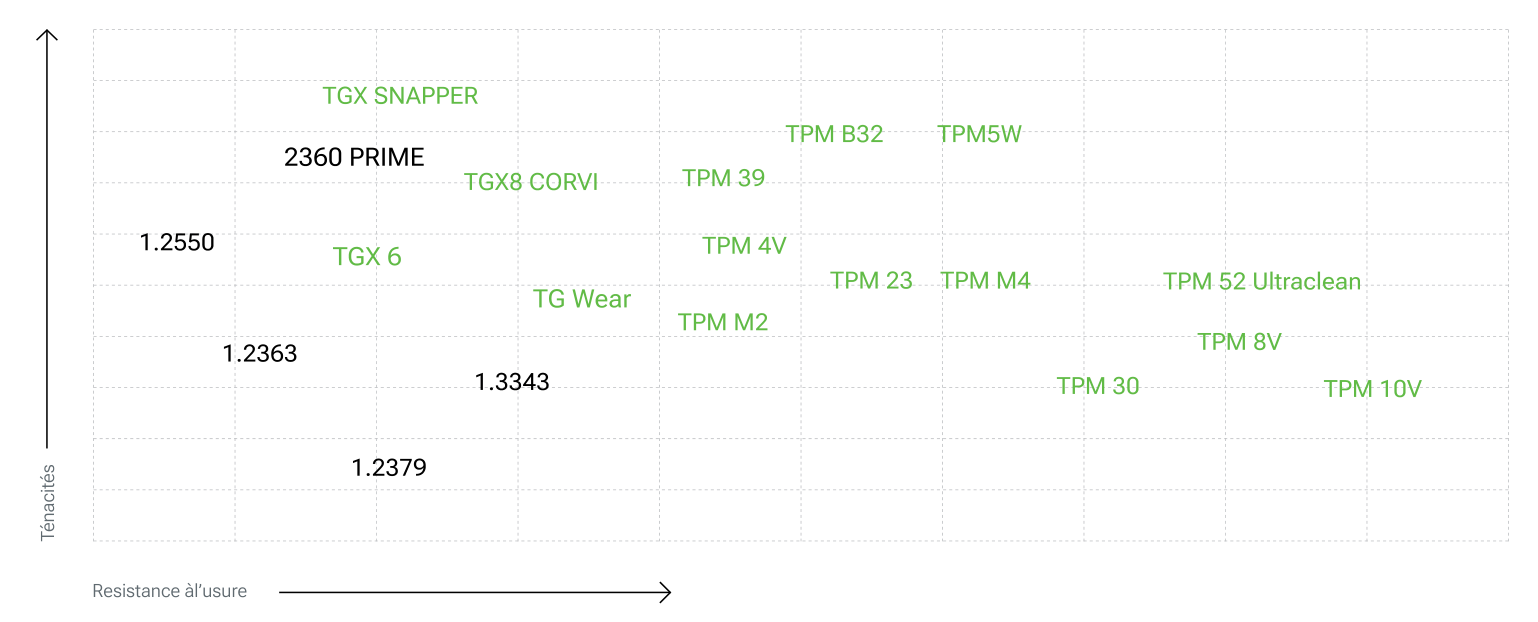
La comparaison avec les autres aciers à outils élaborés en métallurgie des poudres disponibles chez TG Steels est indiquée sur le diagramme tenacité vs usure présenté ci-dessous.
Composition chimique (typique)
| C | W | Mo | Cr | V | Co |
|---|---|---|---|---|---|
| 1.40 | – | 3.,50 | 4.70 | 3.70 | – |
Désignation
| Nuance | ISO | Chine GB | JIS Japon | UK | AISI USA | Russie Gost | AFNOR | Autres / Spécial |
|---|---|---|---|---|---|---|---|---|
| – | X140CrVMo 5-4-3 | – | – | – | – | – | – | – |
Structure
La structure du TPM4V ULTRACLEAN est fine et homogène, sans précipitations ni alignements de carbures.
Grâce à son élaboration par métallurgie des poudres avec compression isostatique à chaud, la taille typique des carbures est d’environ 2 μm et le niveau de propreté est bien meilleur que celui des aciers à outils à froid conventionnels.
Dureté à l’état de livraison
Recuit pour 310 HB max.
Propriétés mécaniques typiques à l’état traité (résultats d’essais internes non indiqués sur les certificats)
| Dureté | Limite élastique à la compression MPa | Résilience eprouvette non entaillée J à 23°C |
|---|---|---|
| 58 | 3200 | 75 |
| 60 | 3800 | 70 |
| 62 | 4000 | 65 |
Propriétés physiques
| Température | 20°C | 400°C | 600°C |
|---|---|---|---|
| Masse Volumique kg/m3 | 7700 | 7500 | 7350 |
| Module d’Young N/mm² | 206000 | 200000 | 180000 |
| Conductivité thermique W/m.K | 28 | 30 | 31 |
| Coefficient de dilatation linéaire10-6/K | 11 | 11.5 | 12.2 |
Traitement thermique
Recuit d’adoucissement
Température: 870 – 890°C, durée 1h + 1h pour une épaisseur de 25 mm. Refroidissement lent au four (10 à 20°C / h). L’atmosphère dans le four doit être réductrice pour éviter la décarburation de l’acier.
Detentionnement
Après l’usinage, il est recommandé d’effectuer un détensionnement à 650°C pendant au moins 2 heures, suivi d’un refroidissement lent dans le four jusqu’à 450°C.
Austenitization
Pour éviter tout risque de fissure, il est recommandé de préchauffer en 2 étapes.
- 1re étape de préchauffage: température: 600°C Durée: 30 s/mm d’épaisseur
- 2e étape de préchauffage: température: 875°C Durée: 30 s/mm d’épaisseur
Température d’austenitisation recommandée: 1010 – 1020°C. Le temps de maintien ne doit pas être trop long pour éviter un risque de grossissement du grain et de perte de ténacité. Il est recommandé de maintenir la pièce à la température d’austenitisation: 30 minutes par pouce d’épaisseur dès que la température de surface atteint la température d’austénitisation. Des températures supérieures à 1020°C ne sont pas recommandées afin d’éviter de grandes quantités d’austénite résiduelle, ce qui entraîne une mauvaise stabilité et un risque de fissures.
Milieu de trempe
Huile à 80°C, vide (pression > 6 bars), bain de sel 500 – 550°C.
Pour garantir une bonne ténacité, il est préférable de traiter à l’huile ou en bain de sel.
Traitement par le froid
Pour les pièces qui doivent avoir une grande stabilité dimensionnelle et augmenter la résistance à l’usure sans réduire la ténacité, il est recommandé de réaliser un traitement par le froid à une température comprise entre -70°C et -190°C pendant 1 heure pour 25 mm d’épaisseur de la pièce. La plage de température allant de -70°C à -120°C (appelé traitement à froid de l’acier) conduit à la transformation complète de l’austénite en martensite et, par conséquent, à une meilleure stabilité associée à une dureté améliorée et une meilleure résistance à l’usure et la plage de température de -135°C jusqu’à -190°C (appelé cryotraitement de l’acier) conduit également à la transformation complète de l’austénite et à la précipitation de carbures ultrafins, améliorant considérablement la résistance à l’usure sans modification de la ténacité. Ce traitement est optionnel pour les applications courantes.
Revenu
Pour garantir un taux d’austénite résiduelle minimal ainsi qu’une meilleure stabilité de l’outil, il est essentiel de réaliser un double (meilleur triple) revenu. Chaque revenu est suivi d’un refroidissement à température inférieure à 100°C. Selon l’utilisation de la pièce, les températures de revenu suivantes sont recommandées:
| Température d’austenitisation | Température de revenu | Dureté | Propriétés |
|---|---|---|---|
| 1010 / 1020°C | 530°C | 60 / 62 HRC | Meilleure résistance à l’usure |
| 550°C | 57 / 59 HRC | Résisttance à l’usure et ténacité | |
| 560°C | 56 / 58 HRC | meilleure ténacité |
* Évitez de faire un revenu en dessous de 520°C et de préférence au-dessus de 540°C.
Chaque durée de revenu doit être au moins égale à 1h + 1h pour 25 mm d’épaisseur de la pièce traitée (épaisseur thermique équivalente).

Traitement de surface
Nitruration
Le TPM4V ULTRACLEAN peut être nitruré à des températures inférieures ou égales à 20°C sous les températures de revenu sans risque de détérioration des caractéristiques mécaniques. La nitruration ionique à une température de 500°C est recommandée. La dureté de surface après nitruration est d’environ 1200 HV0.2kg.
PVD, CVD
TPM4V ULTRACLEAN convient à tous types de traitements PVD et CVD dès que la température de traitement est inférieure de 30°C à la dernière température de revenu.
Usinage
Les paramètres d’usinage ci-dessous sont donnés uniquement pour l’information et doivent être adaptés en fonction de l’équipement et des conditions habituelles d’usinage.
Fraisage surfaçage à l’état recuit
| Outils carbure | Outils rapide | ||
|---|---|---|---|
| Ébauchage | ½ Finition | Finition | |
| Vitesse de coupe m/min | 120 – 140 | 160 – 190 | 60 – 70 |
| Avance mm/r | 0.35 | 0.15 | 0.05 – 0.15 |
| Profondeur de coupe mm | 2 – 3 | 1 – 1.5 | 0.01 – 0.1 |
Tournage à l’état recuit
| Outils carbure | Monobloc | ||
|---|---|---|---|
| Ébauchage | ½ Finition | Finition | |
| Vitesse de coupe m/min | 120 – 150 | 180 – 210 | 17 |
| Avance mm/r | 0.350 | 0.15 | 0.1 – 0.2 |
| Profondeur de coupe mm | 2 – 3 | 1 – 1.5 | 0.5 – 2.0 |
Perçage à l’état recuit outils carbure
| Insert | Monobloc | |
|---|---|---|
| Vitesse de coupe m/min | 150 | 90 |
| Avance mm/r | 0.10 | 0.15 |
Perçage a l’etat recuit: forêt hélicoidal en acier rapide
| Diametre du forêt mm | Vitesse de coupe m/min | Avance mm/t |
|---|---|---|
| < 5 | 13 | 0.10 |
| 5 – 10 | 0.17 | |
| 10 – 15 | 0.22 | |
| 15 – 20 | 0.30 |
Rectification
Indications générales pour l’utilisation de meules de rectification sur TPM4V ULTRACLEAN à l’état traité. En général, on utilise des meules à l’oxyde d’aluminium vitrifié assez tendres (grades G à K pour la rectification cylindrique).
Une attention particulière sera portée au refroidissement efficace de la surface lors du meulage afin d’éviter la dégradation de la surface de la pièce.
Usinage par électroerosion
TPM4V ULTRACLEAN convient également à l’usinage par électroérosion (fil ou électrode). De préférence, l’usinage sera effectué avec une faible densité de courant et une fréquence élevée afin de limiter au maximum l’épaisseur de la couche blanche.
Il est ensuite nécessaire de réaliser un détensionnement à 25°C en dessous du dernier revenu afin de réduire le niveau de contraintes résiduelles (qui pourraient entraîner un risque de fissure) et effectuer un polissage pour éliminer complètement la couche blanche formée lors du processus d’usinage par électroérosion.
Télécharger la fiche technique TPM 4V Ultraclean (PDF)
Autres nuances : Aciers de Travail à Froid. Où acheter : Réseau de Services.


