
Nerezová ocel PM, která se vyznačuje jak dobrou odolností proti opotřebení, tak vynikající odolností proti korozi, v kombinaci s vysokou únavovou odolností
TPM39 Ultraclean je 20% Cr legovaná nástrojová ocel a získává se práškovou metalurgií. Vyznačuje se velmi dobrou odolností proti opotřebení v kombinaci s vynikající odolností proti korozi a vysokou tvrdostí spojenou s vysokou únavovou odolností a vynikající leštitelností.
Použití
TPM39 Ultraclean se používá pro výkonná ložiska, špičkové řezné nástroje a ve zdravotnických zařízeních TPM39 Ultraclean se doporučuje zejména u nástrojů, u nichž je požadována vysoká tvrdost a odolnost proti opotřebení v kombinaci s vynikající odolností proti korozi. TPM39 Ultraclean je obzvláště vhodná na formy na vysoce přesné díly z plastů odolných vůči agresivním vlivům (koroze a opotřebení), jako jsou například elektronické součástky. TPM39 Ultraclean se používá také u vstřikovacích šneků pro vysoce agresivní polymery.
Hlavní vlastnosti
- Vynikající odolnost proti korozi
- Vynikající leštitelnost, vhodná pro díly se zrcadlovým leskem
- Dobrá odolnost proti opotřebení
- Vysoká tvrdost
- Vysoká únavová odolnost
- Velmi dobrá houževnatost
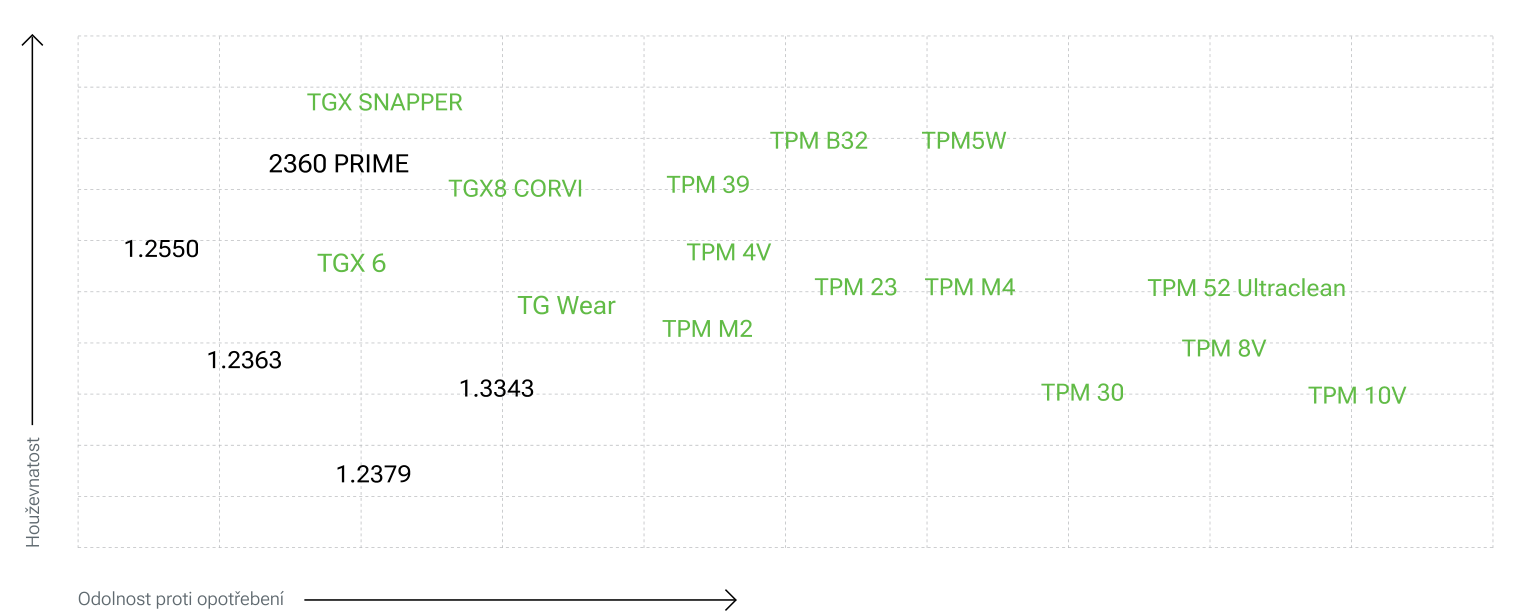
Srovnání s ostatními PM nástrojovými ocelemi dostupnými ve společnosti Atlas je uvedeno v následujícím grafu houževnatosti v závislosti na odolnosti proti opotřebení
Označení
| Č. materiálu | ISO | Čína GB | JIS Japonsko | UK | AISI USA | Rusko Gost | AFNOR | Jiné / speciální |
|---|---|---|---|---|---|---|---|---|
| – | X190CrVW20 4 1 1 | – | – | – | – | – | – | – |
Chemické složení (typické)
| C | Si | Mn | Cr | Mo | V | W |
|---|---|---|---|---|---|---|
| 1.90 | 0.70 | 0.30 | 20.0 | 1.0 | 4.00 | 0.60 |
Struktura
Struktura materiálu TPM39 Ultraclean je jemná a homogenní, bez vyloučených karbidů nebo jejich shluků.
Díky zpracování práškovou metalurgií s izostatickou kompresí za tepla je typická velikost karbidů menší než 5 µm a úroveň čistoty je mnohem lepší než u běžných nástrojových ocelí pro práci za studena.
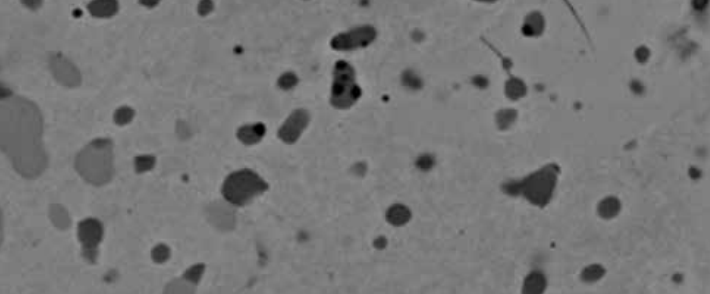
Snímek struktury TPM39 pořízený pomocí skenovacího elektronového mikroskopu: karbidy Cr: světle šedé a karbidy V: tmavě šedé
Tvrdost při dodání
Žíhání na max. 280 HB.
Fyzikální vlastnosti
| Teplota | 20°C | 200 | 500 |
|---|---|---|---|
| Objemová hmotnost kg/m³ | 7610 | 7580 | 7460 |
| Youngův modul N/mm² | 213 700 | 205 000 | 198 000 |
| Tepelná vodivost W/m.K | 13.9 | 15.2 | 17.6 |
| Koeficient lineární roztažnosti 10-6/K | 10.9 | 11.2 | 11.5 |
Tepelné zpracování
Měkké žíhání
Měkké žíhání se nedoporučuje.
Teplota: 750°C, výdrž 1 h + 1 h pro tloušťku 25 mm, pomalé chlazení v peci (10 až 20°C/h).
Odstranění pnutí
Po zpracování se doporučuje provést odstranění pnutí při teplotě 650°C po dobu minimálně 2 hodiny, s následným pomalým ochlazením v peci na teplotu 450°C.
Austenitizace
Aby se předešlo riziku popraskání, doporučuje se předehřívat ve 2 krocích.
- 1. krok předehřevu: teplota: 400°C čas: 30 s/mm tloušťky
- 2. krok předehřevu: teplota: 875°C čas: 30 s/mm tloušťky
Doporučená teplota austenitizace: 1100 – 1160°C. Pro dosažení vyšší houževnatosti se doporučuje teplotní rozsah 1100 až 1130°C a pro vyšší odolnost proti opotřebení se doporučuje teplotní rozsah 1130 až 1160°C.
Doba výdrže nesmí být příliš dlouhá, aby se předešlo riziku hrubnutí zrn a ztrátě houževnatosti. Jakmile teplota povrchu dosáhne teploty austenitizace, doporučuje se výdrž dílu při teplotě austenitizace 30 minut na palec tloušťky.
Kalicí médium
olej při 80°C C, vakuum (tlak > 6 barů), solná lázeň 500 – 550°C.
Pro zajištění dobré houževnatosti je vhodnější zpracování za použití oleje nebo solné lázně.
Zpracování pod bodem mrazu
U dílů, které mají mít vysokou rozměrovou stabilitu a vyšší odolnost proti opotřebení bez snížení houževnatosti, se doporučuje provádět zpracování pod bodem mrazu při teplotě mezi -70°C a -120°C po dobu 1 hodiny na 25 mm tloušťky dílu.
Teplotní rozsah od -70°C do -120°C (tzv. zpracování oceli za studena) vede k úplné přeměně austenitu na martenzit a v důsledku toho k lepší stabilitě ve spojení se zvýšenou tvrdostí a lepší odolností proti opotřebení.
Tato úprava je užitečná pro zvýšení odolnosti proti opotřebení a je velmi doporučována za účelem snížení množství zbytkového austenitu v případech, kdy teploty austenitizace přesahují 1150 °C (zabraňuje tak riziku vzniku trhlin).
Popouštění
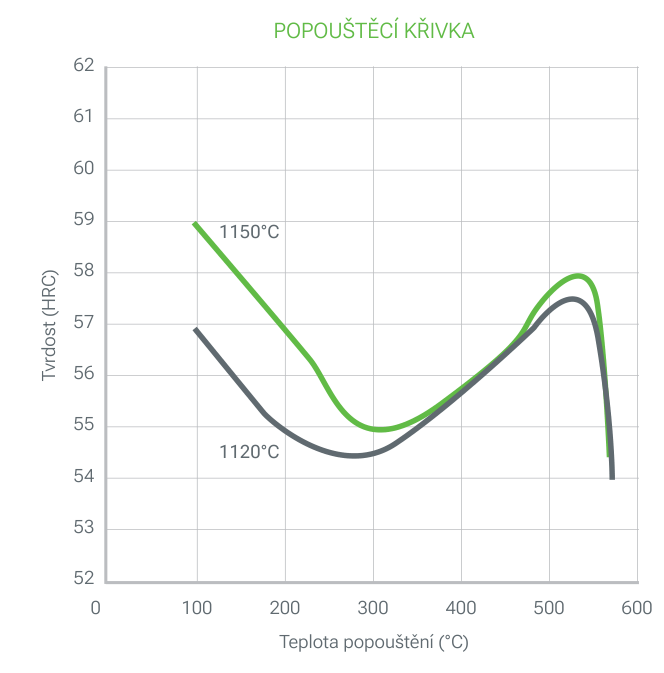
Aby byl obsah zbytkového austenitu co nejnižší a zároveň byla zajištěna větší stabilita nástroje, je nezbytné provést dvojí (lepší je trojí) popouštění. Po každém popouštění následuje ochlazení pod 100°C.
Pro dosažení optimální odolnosti proti korozi se doporučuje provádět popouštění v teplotním rozmezí 200 až 300°C.
Pro dosažení optimální odolnosti proti opotřebení se doporučuje provádět popouštění v teplotním rozmezí 510 až 550°C po tepelném zpracování při teplotách pod bodem mrazu. Po ošetření při teplotách pod bodem mrazu je tvrdost o 1 až 2 HRC vyšší než bez tohoto ošetření.
| Teplota austenitizace | Teplota popouštění | Tvrdost | Vlastnosti |
|---|---|---|---|
| 1120°C * | 250°C | 54.5 HRC | Optimalizovaná tvrdost a odolnost proti korozi |
| 1150°C* | 525°C | 59.5 HRC | Pro nástroje určené pro práci při vysokých teplotách, které se vyznačují vysokou tvrdostí a střední odolností proti korozi |
*: Za účelem snížení obsahu zbytkového austenitu se doporučuje tepelné zpracování při teplotách pod bodem mrazu.
Doba každého popouštění musí být nejméně 1 h + 1 h na 25 mm tloušťky zpracovávaného dílu (ekvivalentní tepelná tloušťka).
Povrchová úprava
Nitriding
TPM39 UltraClean je nerezová ocel a nelze ji nitridovat.
PVD, CVD
TPM39 UltraClean se hodí pro všechny druhy úprav PVD a CVD, pokud je teplota zpracování o 30°C nižší než teplota posledního popouštění, ale o takové úpravy není příliš zájem.
Leštění
Materiál TPM 39 se hodí k leštění v tepelně zpracovaném stavu a lze ho používat v oblastech s požadavkem na zrcadlové leštění (Rt ≤ 0,5 µm, úroveň CNOMO 1, Rugotest N1), který se používá pro díly vyžadující zrcadlový stupeň leštění.
Optimálního leštění se dosahuje provedením po sobě následujících kroků s podobnou drsností a zastavením každého z nich, jakmile zmizí poslední škrábanec z předchozího kroku.
Obrábění
Níže uvedené parametry obrábění jsou pouze informativní a musí být upraveny v závislosti na zařízení a obvyklých podmínkách obrábění.
Soustružení
| Karbidový nástroj | ||
|---|---|---|
| Hrubé obrábění | Dokončovací práce | |
| Řezná rychlost m/min | 60 – 70 | 50 – 60 |
| Posuv mm/r | 0.4 – 0.6 | 0.1 – 0.2 |
| Hloubka řezu mm | 2 – 4 | 0.3 – 0.5 |
Broušení v žíhaném stavu
| Karbidová vložka | Celistvý nástroj | |
|---|---|---|
| Hrubé obrábění | Dokončovací práce | |
| Řezná rychlost m/min | 60 – 70 | 50 – 90 |
| Posuv mm/r | 0.15 | 0.10- 0.15 |
| Hloubka řezu mm | 2 – 3 | 0.1 |
Vrtání v žíhaném stavu: karbidový vrták
| Slinutý | |
|---|---|
| Řezná rychlost m/min | 40 |
| Posuv mm/r | 0.15 |
HSS spirálový vrták
| Průměr vrtáku mm | Řezná rychlost m/min | Posuv mm/r |
|---|---|---|
| < 5 | 7 | 0.10 |
| 5 – 10 | 0.20 | |
| 10 – 15 | 0.30 | |
| 15 – 20 | 0.35 |
Jemné broušení
Obecné pokyny k použití brusných kotoučů na TPM39 Ultraclean po tepelném zpracování. Obvykle se používají spíše měkké brusné kotouče z vitrifikovaného oxidu hlinitého (třídy G pro rovinné broušení až K pro broušení válcových ploch). Zvláštní pozornost je třeba věnovat účinnému chlazení povrchu během broušení, aby se předešlo degradaci povrchu materiálu.
Elektrojiskrové obrábění
TPM39 se hodí také k elektrojiskrovému obrábění (EDM) (drát nebo elektroda). Přednostně se obrábění provádí při nízké proudové hustotě a vysoké frekvenci, aby se co možná nejvíce omezila tloušťka bílé vrstvy. Potom je nutné odstranit pnutí při teplotě 25°C pod posledním popouštěním, aby se snížila úroveň zbytkových napětí (která by mohla vést k riziku vzniku trhlin), a leštění, aby se zcela odstranila bílá vrstva vzniklá během procesu elektrojiskrového obrábění. Pokud požadujete dobrou odolnost proti korozi, neprovádějte odstranění pnutí v rozmezí 400 – 550°C.
Stáhnout produktový list TPM 39 Ultraclean (PDF)
Další jakosti: Oceli pro práci za studena. Kde koupit: Servisní centra.

