
Einer der am häufigsten verwendeten Werkzeugstahl für Kaltarbeit, mit sehr gutem, hohem Verschleißfestigkeit
2379 PRIME;
- ist ein 12% Cr Stahl, der durch ein Verfahren hergestellt wird, das ein gutes Maß an Sauberkeit gewährleistet
- hat eine hohe Abrasiv-Verschleißfestigkeit und zudem eine gute Klebstoffverschleißfestigkeit
- hat eine gute dimensionale Stabilität und eine gute Druckfestigkeit
- ist sehr gut geeignet für Oberflächenbehandlungen wie Gas-, Ionen- oder Salzbad-Nitrierung sowie PVD- oder CVD-Beschichtungen.
Anwendungen
2379 PRIME wird zum Umformen, Schneidwerkzeug, Tiefziehwerkzeug, Scherwerkzeugen und Werkzeugen sowie für Walzenformen verwendet: Walzen und Werkzeuge.
2379 PRIME wird auch für die Herstellung von Kaltmatrisen und Stempeln verwendet. Steinzerquetschende Bälle. Industriemesser. Handmesser
Haupteigenschaften
- Gute Abrasiv- und verschleißfestigkeit
- Gute Druckfestigkeit
- Gute dimensionale Stabilität
- Geeignet für Oberflächenbehandlungen
Chemische Zusammensetzung (typisch)
| C | Mn | Si | P | S | Cr | Mo | V |
|---|---|---|---|---|---|---|---|
| 1.52 | 0.50 | 0.35 | ≤ 0.030 | ≤ 0.025 | 12.0 | 0.85 | 0.85 |
Bezeichnung
| Werkstoff Nr | ISO | China GB | JIS Japan | UK | AISI USA | Russia Gost | AFNOR | Sonstiges / Spezial |
|---|---|---|---|---|---|---|---|---|
| 1,.2379 | X153CrMoV12 | Cr12Mo1V1A | SKD11 | BD2 | D2 | – | Z160CDV12 | – |
Gefüge
Die Gefuge der 2379 PRIME ist fein und homogen ohne Ausfällungen oder Aufreihungen von Karbiden.
Der 2379 PRIME wird im Blockgussverfahren hergestellt, um feine Primärkarbide mit einer homogenen Verteilung im Produkt zu garantieren.
Härte bei Lieferzustand
Geglüht für 255 HB max.
Physikalische Eigenschaften
| Temperatur | 20°C | 100°C | 200°C | 300°C |
|---|---|---|---|---|
| Dichte kg/m³ | 7700 | 7680 | 7650 | 7630 |
| Elastizitätsmodul N/mm² | 215000 | 205000 | 199000 | 193000 |
| Wärmeleitfähigkeit W/m.K | 20 | 20 | 21 | 21.5 |
| Warmausdehnungskoeffizient 10-6/K | 12 | 12.3 | 12.4 | 12.5 |
Warmebehandlung
Weichglühen
Temperatur: 820 – 850°C, Dauer 1 Stunde + 1 Stunde bei einer Dicke von 25 mm. Langsames Abkühlen im Ofen (10 bis 20°C/h). Während der Behandlung sollte das Werkzeug gegen Entkohlung und Oxidation geschützt werden.
Spannungsarmglühung
Nach der Grobzerspanung wird empfohlen, eine Spannungsarmglühung bei 650°C für mindestens 2 Stunden durchzuführen, gefolgt von einer langsamen Abkühlung im Ofen auf 450°C.
Härten
Um jegliches Risiko von Rissbildung zu vermeiden, wird eine Vorwärmung in zwei Schritten empfohlen.
- 1. Vorwärmschritt: Temperatur: 550C Zeit: 30 s/mm Dicke
- 2. Vorwärmschritt: Temperatur: 850°C Zeit: 30 s/mm Dicke
Empfohlene Austenitisierungstemperatur: 1030 – 1080°C. Die Haltezeit sollte nicht zu lang sein, um das Risiko einer Kornvergröberung und einen Verlust der Zähigkeit zu vermeiden. Es wird empfohlen, das Teil 30 Minuten pro 25 mm Dicke bei der Austenitisierungstemperatur zu halten, sobald die Temperatur der Oberfläche die Austenitisierungstemperatur erreicht hat.
Abschreckmittel
Öl bei 80°C, Vakuum (Druck > 6 bar), Salzbad 500 – 550°C.
Um eine gute Zähigkeit zu erreichen, ist eine Behandlung mit Öl oder Salzbad vorzuziehen.
Tieftemperaturbehandlung
Für Teile, die eine hohe Dimensionsstabilität aufweisen und deren Verschleißfestigkeit ohne Einbußen bei der Zähigkeit erhöht werden soll, wird eine. Tieftemperaturbehandlung bei einer Temperatur zwischen -70°C und -190°C für 1 Stunde pro 25 mm Dicke des Teils empfohlen.
Der Temperaturbereich von -70°C bis -120°C (als Kaltbehandlung von Stahl bezeichnet) führt zur vollständigen Umwandlung von Austenit in Martensit und damit zu einer besseren Stabilität in Verbindung mit einer verbesserten Härte und einer besseren Verschleißfestigkeit, während der Temperaturbereich von -135°C bis -190°C (als Kryobehandlung von Stahl bezeichnet) führt ebenfalls zur vollständigen Umwandlung von Austenit und zur Ausscheidung ultrafeiner Karbide, wodurch die Verschleißfestigkeit ohne Veränderung der Zähigkeit erheblich verbessert wird. Diese Behandlung ist für übliche Anwendungen optional.
Anlassen
Um einen minimalen Restaustenitgehalt sowie eine höhere Werkzeugstabilität zu gewährleisten, ist es immer besser, ein doppeltes Anlassen durchzuführen. Nach jedem Anlassen erfolgt eine Abkühlung unter 100°C. Jede Anlasszeit muss mindestens 1 Stunde + 1 Stunde pro 25 mm Dicke des behandelten Teils (äquivalente thermische Dicke) betragen.
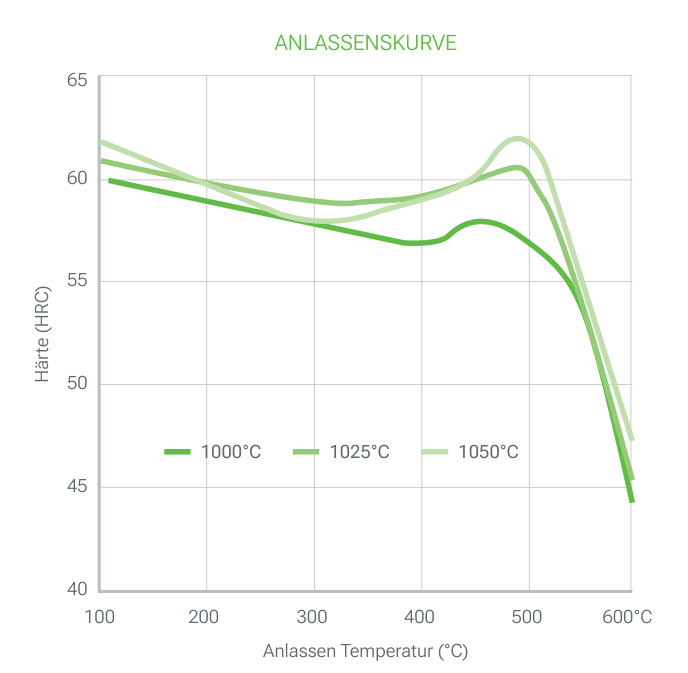
Härte als Funktion der Anlasstemperatur: Die übliche Härte für Kaltbearbeitungszwecke liegt im Bereich von 58 bis 61 HRC und wird durch Anlassen zwischen 450 und 500°C erreicht. Höhere Anlassen Temperatur kann für heiße Arbeitsanwendungen durchgeführt werden. Um die Bildung großer Karbide, die der Zähigkeit schaden, zu vermeiden, ist es vorzuziehen, eine Austenitisierung bei der niedrigstmöglichen Temperatur, also 1000 oder 1020°C, durchzuführen.
Die folgende Tabelle zeigt die HRC Härte, die als Funktion der Anlassungstemperatur und der Austenitisierungstemperatur ermittelt wird.
| Austenitisierungs Temperatur°C | ||||
|---|---|---|---|---|
| Anlassen Temperatur °C | 1000 | 1025 | 1050 | 1080 |
| 100 | 60 | 61 | 62 | – |
| 200 | 59 | 60 | 60 | – |
| 300 | 58 | 58 | 58 | 58 |
| 400 | 57 | 58 | 59 | 57.5 |
| 450 | 57 | 58 | 60 | 59.5 |
| 500 | 57 | 60 | 61 | 61 |
| 550 | 54 | 55 | 55 | 56 |
| 600 | 44 | 45 | 47 | 50 |
Oberflächenbehandlung
Nitrieren
2379 PRIME kann bei Temperaturen von maximal 20°C unterhalb der Anlasstemperaturen nitriert werden, ohne dass eine Verschlechterung der mechanischen Eigenschaften zu befürchten ist.
Die Härte der Nitridschicht liegt bei etwa 1100 HV1, die Dicke hängt vom Nitrierverfahren ab.
PVD, CVD
2379 PRIME ist für alle Arten von PVD- und CVD-Behandlungen geeignet, sobald die Behandlungstemperatur 30 °C unter der letzten Anlasstemperatur liegt.
Bearbeitung
Die folgenden Bearbeitungsparameter dienen nur zur Information und müssen entsprechend der Ausrüstung und den üblichen Bearbeitungsbedingungen angepasst werden.
Drehen
| Hartmetall | Schnellarbeitsstahl | ||
|---|---|---|---|
| Schruppen | Schlichten | Schlichten | |
| Schneidgeschwindigkeit m/min | 100 – 150 | 140 – 200 | 10 – 15 |
| Vorschub mm/U | 0.2 – 0.4 | 0.1 – 0.2 | 0.1 – 0.3 |
| Schnitttiefe mm | 2 – 4 | 0.5 – 2 | 0.5 – 2 |
Fraisen
| Hartmetall | Vollhartmetall | ||
|---|---|---|---|
| Schruppen | Schlichten | Schlichten | |
| Schneidgeschwindigkeit m/min | 100 – 120 | 160 – 180 | 80 -100 |
| Vorschub mm/U | 0.2 – 0.4 | 0.1 – 0.2 | 0.02 – 0.2 |
| Schnitttiefe mm | 2 – 4 | 0.5 – 2 | |
Bohren Spiralbohrer aus Schnellarbeitsstahl
| Bohrerdurchmesser mm | Schneidgeschwindigkeit m/min | Vorschub mm/U |
|---|---|---|
| < 5 | 10 – 12 | 0.05 – 0.15 |
| 5 – 10 | 10 – 12 | 0.15 – 0.20 |
| 10 – 15 | 10 – 12 | 0.20 – 0.25 |
| 15 – 20 | 10 – 12 | 0.25 – 0.30 |
Hartmetallbohren
| Bohrertyp | |||
|---|---|---|---|
| Wendeschneid plattenbohrer |
Vollhartmetall | Kühlkanalbohrer mit Hartmetallschneide | |
| Schneidgeschwindigkeit m/min | 130 – 150 | 80 – 90 | 35 – 45 |
| Vorschub mm/U | 0.05 – 0.10 | 0.10 – 0.25 | 0.15 – 0.25 |
Schleifen
Allgemeine Hinweise für Schleifscheiben, die auf 2379 PRIME im wärmebehandelten Zustand verwendet werden sollen. Normalerweise werden eher weiche keramische Aluminiumoxid-Schleifscheiben (Körnungen G für Flachschleifen bis K für Rundschleifen) verwendet. Besondere Aufmerksamkeit ist der effektiven Kühlung der Oberfläche während des Schleifens zu widmen, um eine Verschlechterung der Materialoberfläche zu verhindern.
Elektroerosionsbearbeitung
2379 PRIME eignet sich auch für die Elektroerosionsbearbeitung (Draht oder Elektrode). Vorzugsweise wird die Bearbeitung mit einer niedrigen Stromdichte und einer hohen Frequenz durchgeführt, um die Dicke der weißen Schicht so weit wie möglich zu begrenzen. Anschließend muss eine Spannungsarmglühung bei 25°C unterhalb der letzten Temperung durchgeführt werden, um die Restspannungen (die zu Rissbildung führen können) zu reduzieren, und es muss poliert werden, um die während der Funkenerosionsbearbeitung entstandene weiße Schicht vollständig zu entfernen.
Schweißen
2379 PRIME ist nicht schweißbar.
Datenblatt 2379 PRIME herunterladen (PDF)
Weitere Stahlsorten: Kaltarbeitsstähle. Bezugsquellen: Servicenetzwerk.


