
Acier à outils de travail à froid à haute ténacité pour le formage et l’emboutissage important
2358 PRIME;
- est un acier moyennement allié avec une grande ténacité associée à une très bonne trempabilité.
- est très bien adapté pour les durcissement de surface tels que le durcissement laser et le durcissement par induction.
- a une bonne soudabilité (très utile pour la maintenance des outils).
- peut être durci jusqu’à 58 HRC avec un traitement thermique simple.
Applications
Le 2358 PRIME peut être utilisé pour les matrices d’emboutissage de carrosserie automobile, les matrices de formage, les matrices d’emboutissage profond, ainsi que dans les moules segmentés.
2358 PRIME convient à la fabrication rapide de matrices.
2358 PRIME peut être utilisé pour des poinçons à géométrie difficile ou complexe.
2358 PRIME peuvent être utilisés pour les lames de cisailles, les lames de coupe et les cylindres de découpe ou de roulage.
2358 PRIMEest une alternative ideale pour remplacer les aciers à haut carbone avec une faible ténacité tels que le 2080 PRIME et aussi le 2379 PRIME, lorsque la soudabilité et la polissabilité associées à une dureté élevée sont requises.
Propriétés principales
- Bon durcissement sur une forte section
- Très bon durcissement de surface
- Forte ténacité
- Forte résistance à l’usure
Composition chimique (typique)
| C | Mn | Si | P | S | Cr | Mo | V |
|---|---|---|---|---|---|---|---|
| 0.60 | 0.80 | 0.35 | ≤ 0.03 | ≤ 0.005 | 4.50 | 0.50 | 0.25 |
Désignation
| Nuance | ISO | Chine GB | JIS Japon | UK | AISI USA | Russie Gost | AFNOR | Autres / Spécial |
|---|---|---|---|---|---|---|---|---|
| 1.2358 | 60CrMoV18-5 | – | – | – | – | – | – | – |
Structure
En raison de la teneur modérée en carbone et de la teneur moyenne en chrome, la structure du 2358 PRIME est fine et homogène sans précipitation ni alignement des carbures.
Dureté à l’état de livraison
Recuit pour un maximum de 240 HB.
Propriétés physiques
| Température | 20°C | 350°C | 500°C |
|---|---|---|---|
| Masse Volumique kg/m3 | 7800 | 7750 | 7700 |
| Module d’Young N/mm² | 210000 | 200000 | 188000 |
| Conductivité thermique W/m.K | 20 | 25 | 26 |
| Coefficient de dilatation linéaire10-6/K | 11.5 | 11.9 | 13.5 |
Traitement thermique
Recuit d’adoucissement
Température: 820 – 850°C, durée 1h + 1h pour une épaisseur de 25 mm. Refroidissement lent au four (10 à 20°C/h). L’atmosphère dans le four doit être réductrice pour éviter la décarburation de l’acier.
Detensionnement
Après l’usinage, il est recommandé d’effectuer un détensionnement à 650°C pendant un minimum de 2 heures, suivi d’un refroidissement lent dans le four jusqu’à 450°C.
Austenitisation
Pour éviter tout risque de fissures, il est recommandé de préchauffer en deux étapes
- 1re étape de préchauffage: température: 450°C Durée: 30 s/mm d’épaisseur
- 2ème étape de préchauffage: température: 800°C Durée: 30 s/mm d’épaisseur
Température d’austenitisation recommandée: 950 – 980°C. Le temps de maintien ne doit pas être trop long pour éviter un risque de grossissement des grains et de perte de ténacité-Il est recommandé de maintenir la pièce pendant 30 minutes à la température d’austenitisation, dès que le cœur de la pièce a atteint la température d’austenitisation.
Traitement par le froid
Pour les pièces qui doivent avoir une grande stabilité dimensionnelle et augmenter la résistance à l’usure sans réduire la ténacité, il est recommandé de réaliser un traitement par le froid à une température comprise entre -70°C et -190°C pendant 1 heure pour 25 mm d’épaisseur de la pièce. La plage de température allant de -70°C à -120°C (appelé traitement à froid de l’acier) conduit à la transformation complète de l’austénite en martensite et, par conséquent, à une meilleure stabilité associée à une dureté accrue et à une meilleure résistance à l’usure ; la plage de température de -135°C à -190°C (appelée cryotraitement de l’acier) conduit également à la transformation de l’austénite et aussi la précipitation des carbures ultra fins améliorant considérablement la résistance à l’usure sans modifier la ténacité. Ce traitement est optionnel pour les applications courantes.
Milieu de trempe
Huile à 80°C, vide (pression > 6 bars), bain de sel 500 – 550°C.
Pour garantir une bonne ténacité, il est préférable de traiter à l’huile ou en bain de sel.
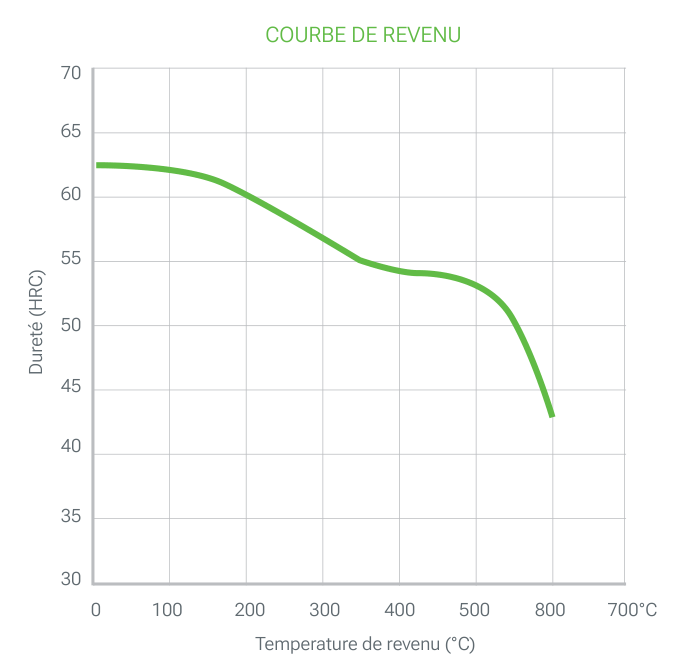
Après trempe, la dureté est de 60 – 62 HRC.
Revenu
Pour garantir un taux minimum d’austénite résiduelle ainsi qu’une meilleure stabilité de l’outil, il est essentiel de réaliser un double revenu. Chaque revenu est suivi d’un refroidissement à température inférieure à 100°C. Chaque durée de revenu doit être au moins égale à 1h + 1h pour une épaisseur de 25 mm de la pièce traitée (épaisseur thermique équivalente).
Traitement de surface
Nitruration
Le 2358 PRIME n’est pas apte à la nitruration car la température de revenu du 2358 PRIME est assez basse.
PVD, CVD
Le 2358 PRIME convient à tous types de traitements PVD et CVD dès que la température de traitement est inférieure de 30°C à la température de trempe précédente.
Polissage
Le 2358 PRIME est parfaitement adapté au polissage à l’état traité et peut être utilisé pour des applications nécessitant un niveau de poli suffisant pour des pièces translucides à transparentes (Rt ≤ 20 μm, niveau CNOMO 2, Rugotest N7). Le polissage optimal est obtenu par formant des étapes consécutives avec une rugosité similaire et s’arrêtant dès que la dernière rayure de l’étape précédente disparaît.
Durcissement de surface
La surface du 2358 PRIME peut être durcie par induction, chauffage laser ou chalumeau.
Par induction, il est généralement possible d’atteindre une dureté de surface de l’ordre de 62 HRC avec une profondeur de 2 mm (1 mm par laser). Ce durcissement doit être suivi d’un revenu à basse température afin de libérer les contraintes induites par le traitement et d’ajuster la dureté.
En utilisant un chalumeau oxyacétylène chauffé à 1000°C suivi d’un trempe à l’air, il est tout à fait possible d’obtenir une dureté de surface de 60 à 62 HRC.
Usinage
Les paramètres d’usinage ci-dessous sont donnés à titre informatif uniquement et doivent être adaptés en fonction de l’équipement et des conditions habituelles d’usinage.
Tournage
| Outils carbure | Outils en acier rapide | ||
|---|---|---|---|
| Ébauchage | Finition | Finition | |
| Vitesse de coupe m/min | 130 – 170 | 170 – 220 | 17 – 22 |
| Avance mm/r | 0.15 – 0.3 | 0.1 – 0.15 | 0.1 – 0.3 |
| Profondeur mm | 2 – 3 | 0.5 – 1.5 | 0.5 – 2 |
Fraisage surfaçage
| Outils carbure | Monobloc | ||
|---|---|---|---|
| Ébauchage | Finition | Finition | |
| Vitesse de coupe m/min | 140 – 160 | 180 – 200 | 110 – 130 |
| Avance mm/r | 0.30 | 0.1 – 0.2 | 0.15 – 0.05 |
| Profondeur mm | 2 – 3 | 1 – 1.5 | |
Perçage: forêt hélicoidal en acier rapide
| Diametre du forêt mm | Vitesse de coupe m/min | Avance mm/t |
|---|---|---|
| < 5 | 14 – 17 | 0.05 – 0.15 |
| 5 – 10 | 14 – 17 | 0.15 – 0.20 |
| 10 – 15 | 14 – 17 | 0.20 – 0.30 |
| 15 – 20 | 14 – 17 | 0.30 – 0.40 |
Perçage outils carbure
| Type de carbure | |||
|---|---|---|---|
| Insert | Carbure monobloc | Pointe carbure | |
| Vitesse de coupe m/min | 160 – 180 | 100 – 130 | 55 – 80 |
| Avance mm/t | 0.05 – 0.10 | 0.10 – 0.25 | 0.15 – 0.25 |
Rectification
Indications générales pour l’utilisation de meules de rectification sur 2358 PRIME à l’état traité
Habituellement, on utilise des meules à l’oxyde d’aluminium vitrifié assez tendres (grades G à K pour rectification cylindrique).
Une attention particulière sera portée au refroidissement efficace de la surface lors du meulage afin d’éviter la dégradation de la surface de la pièce.
Usinage par électroerosion
Le 2358 PRIME convient également à l’usinage par électroérosion (fil ou électrode). De préférence, l’usinage sera effectué avec une faible densité de courant et une fréquence élevée afin de limiter au maximum l’épaisseur de la couche blanche.
Il est ensuite nécessaire de réaliser un détensionnement à 25°C en dessous du dernier revenu afin de réduire le niveau de contraintes résiduelles (qui pourraient entraîner un risque de fissure) et effectuer un polissage pour éliminer complètement la couche blanche formée lors du processus d’usinage par électroérosion.
Soudure
Le 2358 PRIME peut être soudé soit à l’état recuit (mieux), soit à l’état traité.
- Méthode: TIG (protection pure contre l’AR)
- Fil d’apport: UTP A696
- Préchauffage: 250°C.
Maintenir à 200°C pendant l’opération de soudage avec une température maximale d’interpasse à 400°C. Refroidissement lent (max 20°C/h) après soudure. - Post Traitement:
- À l’état traité: revenu à 510°C avec une durée égale à 1h + 1h pour 25 mm d’épaisseur de la pièce traitée (épaisseur thermique équivalente).
- À l’état recuit: effectuer un recuit d’adoucissement dans les conditions habituelles: température: 650°C, durée 1h + 1h pour 25 mm d’épaisseur. Refroidissement lent au four (10 à 20°C/h)
Télécharger la fiche technique 2358 PRIME (PDF)
Autres nuances : Aciers de Travail à Froid. Où acheter : Réseau de Services.

