
L’un des outils de travail à froid les plus courants, avec une très bonne résistance à l’usure abrasive et adhésive
2379 PRIME;
- le 2379 PRIME est un acier à 12 % de Cr produit par un procédé qui garantit un bon niveau de propreté.
- le 2379 PRIME a une grande résistance à l’usure abrasive et aussi une bonne résistance à l’usure adhésive.
- le 2379 PRIME a une bonne stabilité dimensionnelle, une bonne résistance à la compression.
- le 2379 PRIME est adapté aux traitements de surface tels que le nitruration gazeuse, ionique ou en bain de sel, ainsi que pour les revêtements PVD ou CVD.
Applications
Le 2379 PRIME est utilisé pour le formage, les matrices de découpe, les matrices d’étirage profond, les outils de cisaillage, ainsi que pour les galets de roulage.
Le 2379 PRIME est également utilisé pour la fabrication de poinçons et matrices de travail à froid ainsi que les galets de concassage de pierres, de couteaux industriels et de couteaux à main.
Propriétés principales
- Bonne résistance à l’usure abrasive et adhésive
- Bonne résistance à la compression
- Bonne stabilité dimensionnelle
- Adapté aux traitements de surface
Composition chimique (typique)
| C | Mn | Si | P | S | Cr | Mo | V |
|---|---|---|---|---|---|---|---|
| 1.52 | 0.50 | 0.35 | ≤ 0.030 | ≤ 0.025 | 12.0 | 0.85 | 0.85 |
Désignation
| Nuance | ISO | Chine GB | JIS Japon | UK | AISI USA | Russie Gost | AFNOR | Autres / Spécial |
|---|---|---|---|---|---|---|---|---|
| 1,.2379 | X153CrMoV12 | Cr12Mo1V1A | SKD11 | BD2 | D2 | – | Z160CDV12 | – |
Structure
La structure du 2379 PRIME est fine et homogène, sans précipitations ni alignements de carbures.
Le 2379 PRIME est coulé en lingot pour garantir des carbures primaires assez fins et avec une distribution homogène dans le produit.
Dureté à l’état de livraison
Recuit pour un maximum de 255 HB.
Propriétés physiques
| Temperature | 20°C | 100°C | 200°C | 300°C |
|---|---|---|---|---|
| Masse volumique kg/m³ | 7700 | 7680 | 7650 | 7630 |
| Modulus d’Young N/mm² | 215000 | 205000 | 199000 | 193000 |
| Conductivité thermique W/m.K | 20 | 20 | 21 | 21.5 |
| Coefficient d’expansion linéaire 10-6/K | 12 | 12.3 | 12.4 | 12.5 |
Traitement thermique
Recuit d’adoucissement
Température: 820 – 850°C, durée 1h + 1h pour une épaisseur de 25 mm. Refroidissement lent au four (10 à 20°C/h). L’atmosphère dans le four doit être réductrice pour éviter la décarburation de l’acier.
Detensionnement
Après l’usinage, il est recommandé d’effectuer un détensionnement à 650°C pendant au moins 2 heures, suivi d’un refroidissement lent dans le four jusqu’à 450°C.
Austénitisation
Pour éviter tout risque de fissures, il est recommandé de préchauffer en deux étapes.
- 1ère étape de préchauffage: température: 550°C Durée: 30 s/mm d’épaisseur
- 2ème étape de préchauffage: température: 850°C Durée: 30 s/mm d’épaisseur
Température d’austenitisation recommandée: 1030 – 1080°C. Le temps de maintien ne doit pas être trop long pour éviter un risque de grossissement du grain et de perte de ténacité. Il est recommandé de garder la pièce à la température d’austenitisation pendant 30 minutes par pouce d’épaisseur dès que la température de surface atteint la température d’austénitisation.
Milieu de trempe
Huile à 80°C, vide (pression > 6 bars), bain de sel 500 – 550°C.
Pour garantir une bonne ténacité, on traitera de préférence à l’huile ou en bain de sel.
Traitement par le froid
Pour les pièces qui doivent avoir une stabilité dimensionnelle élevée-et pour avoir une forte résistance à l’usure sans perte de ténacité on effectuera un traitement par le froid à une température comprise entre -70°C et -190°C pendant 1 heure pour 25 mm d’épaisseur de la pièce.
La plage de température allant de -70°C à -120°C (appelé traitement à froid de l’acier) conduit à la transformation complète de l’austénite en martensite et, par conséquent, à une meilleure stabilité associée à une dureté améliorée et une meilleure résistance à l’usure; la plage de température de -135°C à -190°C (appelée cryotraitement de l’acier), conduit également à la transformation complète de l’austenite et à la formation de précipités ultra fins de carbures qui améliorent beaucoup la résistance à l’usure sans modifier la ténacité. Ce traitement est optionnel pour les applications courantes.
Revenu
Pour garantir un taux minimum d’austénite résiduelle ainsi qu’une meilleure stabilité de l’outil, il est essentiel d’effectuer un double revenu (triple c’est mieux). Chaque revenu est suivie d’un efroidissement à température inférieure à 100°C.
Chaque durée de revenu doit être au moins égale à 1h + 1h pour une épaisseur de 25 mm de la pièce traitée (épaisseur thermique équivalente).
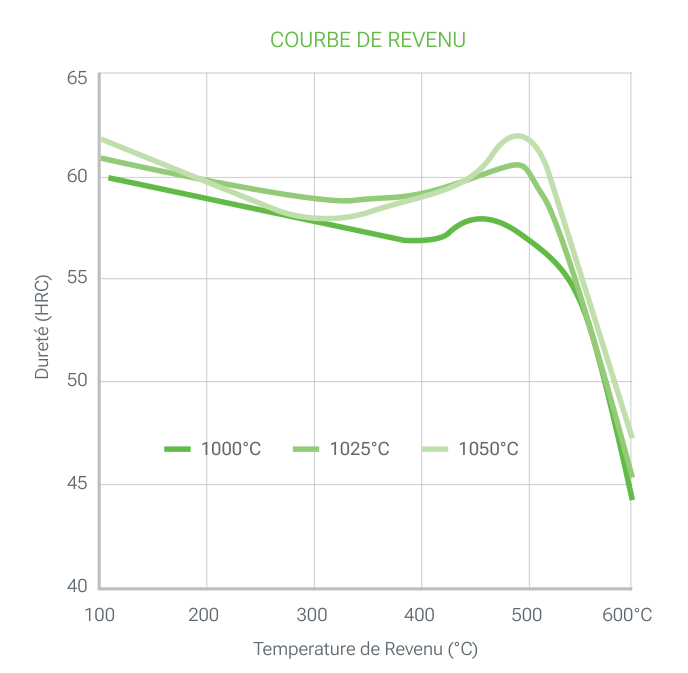
Dureté en fonction de la température de trempe: La dureté habituelle pour le travail à froid se situe entre 58 et 61 HRC et s’obtient en effectuant des revenus entre 450 et 500°C. Une température de revenu plus élevée peut être réalisée pour des outils de travail à chaud.
Afin d’éviter la formation de gros carbures nuisibles à la ténacité, il est préférable d’effectuer l’austénitisation à la température la plus basse possible, c’est-à-dire 1000 ou 1020°C.
Le tableau ci-dessous montre la dureté HRC obtenue en fonction de la température de revenu et de la température d’austénitisation.
| Température d’austenitisation°C | ||||
|---|---|---|---|---|
| Temperature de Revenu°C | 1000 | 1025 | 1050 | 1080 |
| 100 | 60 | 61 | 62 | – |
| 200 | 59 | 60 | 60 | – |
| 300 | 58 | 58 | 58 | 58 |
| 400 | 57 | 58 | 59 | 57.5 |
| 450 | 57 | 58 | 60 | 59.5 |
| 500 | 57 | 60 | 61 | 61 |
| 550 | 54 | 55 | 55 | 56 |
| 600 | 44 | 45 | 47 | 50 |
Traitement de surface
Nitruration
Le 2379 PRIME peut être nitruré à des températures inférieures ou égales à 20°C en dessous des températures de revenu sans risque de détérioration des caractéristiques mécaniques.
La dureté de la couche nitrurée est d’environ 1100 HV1 et l’épaisseur dépend du procédé de nitruration.
PVD, CVD
Le 2379 PRIME convient à tous types de traitements PVD et CVD dès que la température de traitement est inférieure de 30°C à la dernière température de revenu.
Usinage
Les paramètres d’usinage ci-dessous sont donnés à titre informatif uniquement et doivent être adaptés en fonction de l’équipement et des conditions habituelles d’usinage.
Tournage
| Outils carbure | Outils en acier rapide | ||
|---|---|---|---|
| Ébauchage | Finition | Finition | |
| Vitesse de coupe m/min | 100 – 150 | 140 – 200 | 10 – 15 |
| Avance mm/r | 0.2 – 0.4 | 0.1 – 0.2 | 0.1 – 0.3 |
| Profondeur mm | 2 – 4 | 0.5 – 2 | 0.5 – 2 |
Fraisage surfaçage
| Outils carbure | Monobloc | ||
|---|---|---|---|
| Ébauchage | ½ Finition | Finition | |
| Vitesse de coupe m/min | 100 – 120 | 160 – 180 | 80 -100 |
| Avance mm/r | 0.2 – 0.4 | 0.1 – 0.2 | 0.02 – 0.2 |
| Profondeur mm | 2 – 4 | 0.5 – 2 | |
Perçage outils carbure
| Type de carbure | |||
|---|---|---|---|
| Insert | Carbure monobloc | Pointe carbure | |
| Vitesse de coupe m/min | 130 – 150 | 80 – 90 | 35 – 45 |
| Avance mm/t | 0.05 – 0.10 | 0.10 – 0.25 | 0.15 – 0.25 |
Perçage: forêt hélicoidal en acier rapide
| Diametre du forêt mm | Vitesse de coupe m/min | Avance mm/t |
|---|---|---|
| < 5 | 10 – 12 | 0.05 – 0.15 |
| 5 – 10 | 10 – 12 | 0.15 – 0.20 |
| 10 – 15 | 10 – 12 | 0.20 – 0.25 |
| 15 – 20 | 10 – 12 | 0.25 – 0.30 |
Rectification
Indications générales pour l’utilisation de meules de rectification sur 2379 PRIME à l’état traité
Généralement on utilise des meules en oxyde d’aluminium vitrifié assez tendres (grades G à K pour la rectification cylindrique).
Une attention particulière sera portée au refroidissement efficace de la surface lors du meulage afin d’éviter la dégradation de la surface de la pièce.
Usinage par électroerosion
Le 2379 PRIME convient également à l’usinage par électroérosion (fil ou électrode). De préférence, l’usinage sera effectué avec une faible densité de courant et une haute fréquence pour limiter autant que possible l’épaisseur de la couche blanche.
Il est ensuite nécessaire d’effectuer un détensionnement à 25°C en dessous du dernier revenu afin de réduire le niveau de contraintes résiduelles (qui pourrait un risque de fissure) et effectuer un polissage pour éliminer complètement la couche blanche formée lors du processus d’usinage par électroérosion.
Soudure
Le 2379 PRIME ne peut pas être soudé.
Télécharger la fiche technique 2379 PRIME (PDF)
Autres nuances : Aciers de Travail à Froid. Où acheter : Réseau de Services.


