
Acier inoxydable pour moules ayant une bonne résistance à la corrosion et de fortes propriétés mécaniques
Le 2083 PRIME est en acier inoxydable, qui peut être utilisé pour fabriquer des moules d’injection pour pièces plastique de petite et moyenne taille où une bonne résistance à la corrosion est requise.
Applications
Le 2083 PRIME offre à la fois une très grande résistance à l’usure, une excellente résistance à la corrosion, une excellente aptitude au polissage (adaptée aux pièces transparentes) ainsi qu’une usinabilité correcte.
Si une meilleure aptitude au polissage est requise (par exemple pour le polissage miroir), nous recommandons d’utiliser le CROMIS ESR (acier refondu avec une meilleure propreté).
Le 2083 PRIME peut être utilisé pour la fabrication de moules d’injection pour plastiques corrosifs (PVC, plastiques recyclés…), moules pour plastiques renforcés avec des charges abrasives, vis d’extrusion et canons pour extrudeuses, moules pour équipements alimentaires, médicaux et optiques.
Le 2083 PRIME est livré à l’état recuit et en utilisation, il doit être traité avec une dureté de 52 HRC.
Propriétés principales
- Bonne résistance à la corrosion
- Très bonne polissabilité
- Bonne résistance à l’usure
- Forte trempabilité
Composition chimique (typique)
| C | Mn | Si | P | S | Cr | Mo |
|---|---|---|---|---|---|---|
| 0.40 | 0.30 | Max 0.30 | < 0.015 | < 0.005 | 14.00 | 0.20 |
Designation
| Nuance | ISO | Chine GB | JIS Japon | UK | AISI USA | Russie Gost | AFNOR | Autres / Spécial |
|---|---|---|---|---|---|---|---|---|
| 1.2083 | X42Cr13 | 4Cr13 | SUS420J2 | 420S45 | 420 | 40KH13 | Z40C13 | – |
Structure
La structure du 2083 PRIME est fine et homogène, sans précipitations ni alignements de carbures.
Dureté à la livraison
Recuit pour un maximum de 230 HB.
Propriétés mécaniques typiques en conditions traitées (résultats d’essais internes non indiqués sur les certificats)
| Rm MPa | Rp 0.2% MPa | Allongemen % | Dureté HRC | KU J à 20°C |
|---|---|---|---|---|
| ≥ 1700 | ≥ 1300 | ≥ 12 | ≥ 50 | ≥ 15 |
Propriétés physiques
| Temperature | 20°C | 200°C | 400°C |
|---|---|---|---|
| Masse volumique kg/m³ | 7800 | 7750 | 7700 |
| Module d’Young N/mm² | 215000 | 202000 | 190000 |
| Conductivité thermique W/m.K | 22 | 24 | 27 |
| Coefficient d’expansion linéaire 10-6/K | 10.5 | 10.9 | 11.5 |
Traitement thermique
Recuit d’adoucissement
Température: 760 – 790°C, durée 1h + 1h pour une épaisseur de 25 mm. Refroidissement lent au four (10 à 20°C/h). L’atmosphère dans le four doit être réductrice pour éviter la décarburation de l’acier.
Recuit de detensionnement
Après l’usinage, il est recommandé d’effectuer un recuit de détensionnement à 650°C pendant au moins 2 heures, suivi d’un refroidissement lent dans le four jusqu’à 450°C.
Austénitisation
Pour éviter tout risque de fissures, il est recommandé de préchauffer en deux étapes.
- 1re étape de préchauffage: température: 600°C Temps: 30s /mm d’épaisseur
- 2ème étape de préchauffage: température: 850°C Temps: 30s /mm d’épaisseur
Température d’austenitisation recommandée: 1000-1050°C. Le temps de maintien ne doit pas être trop long pour éviter un risque de grossissement du grain et une perte de tenacité. Il est recommandé de maintenir la pièce à la température d’austénitisation 30 minutes par pouce d’épaisseur dès que la température de la surface atteint la température d’austénitisation.
Milieu de trempe
Huile à 80°C, vide (pression > 6 Bars), bain de sel 500 – 550°C.
Pour assurer une bonne ténacité, un traitement à l’huile ou au bain de sel est préférable.
Revenu
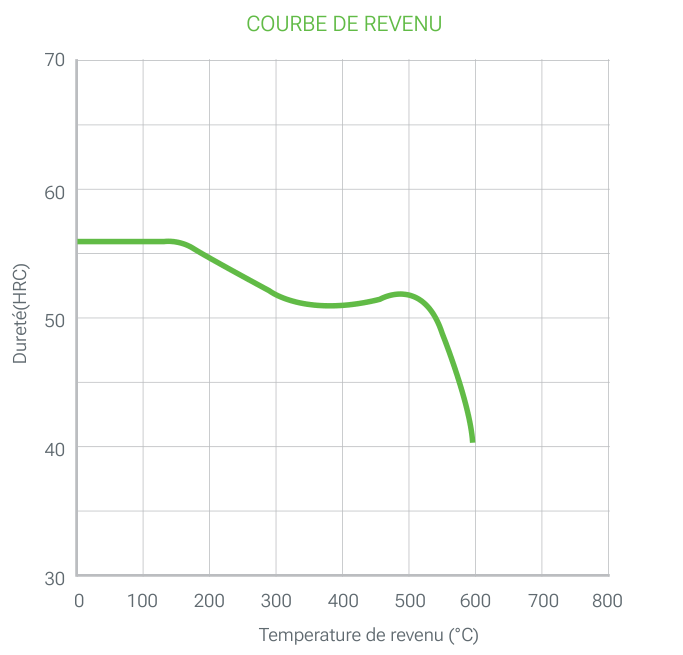
Pour assurer un taux d’austénite résiduelle minimum ainsi qu’une plus grande stabilité de l’outil, il est essentiel d’effectuer un double revenu (triple, c’est mieux). Chaque revenu est suivi d’un refroidissement en dessous de 100°C. Chaque durée de revenu doit être au moins égale à 1h + 1h pour 25 mm d’épaisseur de la pièce traitée (épaisseur thermique équivalente).
Température de trempe et résistance à la corrosion: Pour obtenir une meilleure résistance à la corrosion, il est fortement recommandé d’éviter d’effectuer des revenus dans la plage de 400 à 550°C car à ces températures, il y a une précipitation de carbures de chrome aux joints de grains, entraînant une augmentation de la corrosion localisée. Pour la dureté plus élevée (meilleure résistance à l’usure) des températures de trempe inférieures à 400°C sont recommandées et, pour une dureté plus faible (meilleure ténacité), des températures supérieures à 550°C sont recommandées.
Traitement de surface
Nituration
Le 2083 PRIME peut être nitruré à des températures inférieures ou égales à 20°C en dessous des températures de revenu sans risque de détérioration des caractéristiques mécaniques. Il est recommandé de nitrurer à une température supérieure à 550°C afin d’éviter tout risque de précipitations de carbure aux joints de grains.
PVD, CVD
Le 2083 PRIME convient à tous types de traitements PVD ou CVD dès que la température de traitement est inférieure de 30°C à la dernière température de revenu.
Polissage
Le 2083 PRIME est apte au polissage à l’état traité et peut être utilisé pour des applications nécessitant un niveau de polissage élevé (Rt ≤ 0,2μm, niveau CNOMO 1, Rugotest N4) comme celui requis pour des pièces transparentes. Un polissage optimal est obtenu en effectuant des étapes consécutives de rugosité assez proche et en arrêtant chaque étape dès que la dernière rayure de l’étape précédente disparaît.
Texturation
2083 PRIME est apte à la texturation chimique ou laser.
Usinage
Les paramètres d’usinage ci-dessous sont donnés uniquement pour information et doivent être adaptés en fonction de l’équipement et des conditions habituelles d’usinage.
Tournage
| Outils carbure | Outils acier rapide | ||
|---|---|---|---|
| Ébauche | Finition | Finition | |
| Vitesse de coupe m/min | 160 – 200 | 210 – 250 | 17 – 22 |
| Avance mm/r | 0.2 – 0.4 | 0.1 – 0.2 | 0.1 – 0.3 |
| Profondeur de coupe mm | 2 – 4 | 0.5 – 2 | 0.5 – 2 |
Fraisage surfaçage
| Usinage à outils carbure | ||
|---|---|---|
| Ébauche | Finition | |
| Vitesse de coupe m/min | 160 – 200 | 250 – 280 |
| Avance mm/r | 0.2 – 0.4 | 0.1 – 0.2 |
| Profondeur de coupe mm | 2 – 4 | 0.5 – 2 |
| Carbure ISO | Carbure revêtu P20 – P40 | Carbure ou cermet revêtu P10 – P20 |
Fraisage en bout
| Outils carbure | Outils acier rapide | ||
|---|---|---|---|
| Carbure monobloc | Inserts carbures | ||
| Vitesse de coupe m/min | 120 – 150 | 160 – 210 | 25 – 29 |
| Avance mm/teeth | 0.02 – 0.2 | 0.07 – 0.2 | 0.01 – 0.3 |
| Carbure ISO | NA | P20 – P30 | NA |
Perçage: forêt hélicoidal en acier rapide
| Diamètre mm | Vitesse de coupe m/min | Avance mm/t |
|---|---|---|
| < 5 | 14 – 16 | 0.05 – 0.15 |
| 5 – 10 | 14 – 16 | 0.15 – 0.20 |
| 10 – 15 | 14 – 16 | 0.20 – 0.25 |
| 15 – 20 | 14 – 16 | 0.25 – 0.30 |
Perçage outils carbure
| Type de carbure | |||
|---|---|---|---|
| Insert | Carbure monobloc | Pointe carbure | |
| Vitesse de coupe m/min | 210 – 230 | 80 – 100 | 70 – 80 |
| Avance mm/t | 0.05 – 0.10 | 0.10 – 0.25 | 0.15 – 0.25 |
Rectification
Indications générales pour l’utilisation de meules sur 2083 PRIME à l’état traité: on utilise généralement, des meules à l’oxyde d’aluminium vitrifié assez tendres (grades G à K pour la rectification cylindrique).
Une attention particulière sera portée au refroidissement efficace de la surface lors du meulage afin d’éviter la dégradation de la surface du matériau.
Usinage par électroerosion
Le 2083 PRIME convient également à l’usinage par éléctroérosion (fil ou électrode). De préférence, l’usinage sera effectué avec une faible densité de courant et une fréquence élevée afin de limiter au maximum l’épaisseur de la couche blanche.
Il est alors nécessaire de procéder à un recuit à une température de 25°C en dessous du dernier revenu afin de réduire le niveau de contraintes résiduelles (qui pourraient entraîner un risque de fissures) et d’effectuer un polissage afin d’enlever complètement la couche blanche formée lors du processus d’usinage par électroérosion.
Soudure
Il n’est pas recommandé de souder le 2083 PRIME, mais si cela est impératif, il peut être soudé soit en état de recuit (mieux), soit à l’état traité.
- Méthode: TIG
- Métal d’apport: AISI 420
- Préchauffage: 250°C. maintenir à 200°C pendant le soudage
- Post traitement:
- A l’état traité: faire un revenu pour une durée minimum de 2 heures à 20°C en dessous de la dernière température de revenu
- À l’état recuit: effectuer un recuit dans les conditions habituelles : température: 840 – 870°C, durée 1h + 1h pour une épaisseur de 25 mm. Refroidissement lent dans le four (10 à 20°C/h).
Télécharger la fiche technique 2083 PRIME (PDF)
Autres nuances : Aciers pour moules plastique. Où acheter : Réseau de Services.


