
Elektrostruskově přetavená (ESR) nástrojová ocel pro práci za tepla s dobrou kombinací houževnatosti a tepelnými vlastnostmi pro náročné použití při práci za tepla
TGE21 COBIA ESR
- je elektrostruskově přetavená (ESR) 5% Cr ocel, která zaručuje velmi vysokou úroveň čistoty a homogenity.
- vyznačuje se velmi dobrou houževnatostí a tažností ve spojení s dostatečně dobrou pevností za tepla a zpětnou odolností proti popouštění.
- má velmi dobrou leštitelnost, hodí se k texturování.
- může se používat v oblastech, kde je požadavek na zrcadlové leštění (Rt ≤ 0,25 µm, úroveň CNOMO 1, Rugotest N1).
- je možné ji také svařovat a vykazuje dobrou obrobitelnost.
- velmi dobře se hodí pro povrchové úpravy, jako je nitridace v plynové, iontové nebo solné lázni, a také pro povlaky PVD nebo CVD.
Použití
TGE21 COBIA ESR lze používat na různé typy forem pro tlakové lití hliníku.
TGE21 COBIA ESR se může používat také na formy na plasty s vysokou tvrdostí.
TGE21 COBIA ESR se také běžně používá pro vytlačovací formy a razníky, nástroje pro vysokorychlostní lisování, tlakové licí formy, formy na plasty atd.
TGE21 COBIA ESR se také běžně používá na formy při výrobě motorů.
Hlavní vlastnosti
- Velmi dobrá houževnatost a tažnost
- Vynikající leštitelnost
- Dobrá pevnost za tepla a odolnost proti popouštění
- Vysoká prokalitelnost
- Vhodná k povrchovým úpravám
Chemické složení (typické)
| C | Mn | Si | P | S | Cr | Mo | V |
|---|---|---|---|---|---|---|---|
| 0.35 | 0.40 | 0.25 | < 0.010 | < 0.001 | 5.00 | 1.75 | 0.50 |
Označení
| Č. materiálu | ISO | Čína GB | JIS Japonsko | UK | AISI USA | Rusko Gost | AFNOR | Jiné / speciální |
|---|---|---|---|---|---|---|---|---|
| 1.2340 ESR | X37CrMoV5-1 | 4Cr5MoSiV1 | SKD6 | BH11 ESR | H11 ESR | – | – | NADCA Grade E |
Struktura
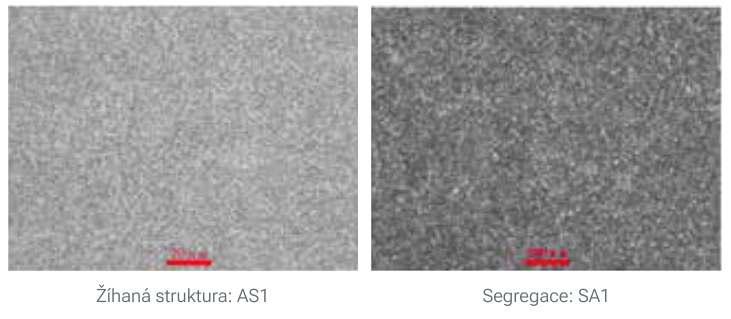
Struktura materiálu TGE21 COBIA ESR je jemná a homogenní, bez vyloučených karbidů nebo jejich shluků.
Žíhaná mikrostruktura je ve shodě s normou NADCA # 207-2016 v rozsahu AS1-AS4.
Segregace: ve shodě s přijatelnou úrovní podle normy NADCA # 207 – 2016
TGE21 COBIA ESR, což je elektrostruskově přetavená ocel (ESR), s velmi kvalitní mikročistotou hodnocenou podle metody ASTM E 45-95 A s max.kritériemi: tenké: A0.5 – B1 – C1 – D1 /
silné: A0.5 – B0.5 – C0.5 – D0.5.
Tato úroveň čistoty zaručuje nejvyšší leštitelnost materiálu TGE21 COBIA ESR.
Tvrdost při dodání
Žíhání na max. 230 HB.
Typické mechanické vlastnosti v kaleném stavu (výsledky interních zkoušek, které nejsou uvedeny v certifikátech)
| TS MPa |
YS 0.2% MPa |
Prodloužení % |
Tvrdost HRC |
KU J à 20°C |
|---|---|---|---|---|
| 1800 | 1540 | 12 | 52 | ≥17 |
| 1600 | 1380 | 12 | 48 | ≥ 18 |
| 1450 | 1200 | 13 | 44 | ≥ 20 |
Fyzikální vlastnosti
| Teplota | 20°C | 400°C | 600°C |
|---|---|---|---|
| Objemová hmotnost kg/m³ | 7800 | 7700 | 7620 |
| Youngův modul N/mm² | 210000 | 180000 | 145000 |
| Tepelná vodivost W/m.K | 31 | 31 | 32 |
| Koeficient lineární roztažnosti 10-6/K | 11.4 | 12.7 | 13.3 |
Tepelné zpracování
Měkké žíhání
Teplota: 800 – 860°C, doba trvání 1 h + 1 h pro tloušťku 25 mm. pomalé chlazení v peci (10 až 20°C/h) až na 500°C. Atmosféra v peci musí být redukční, aby nedošlo k oduhličení oceli.
Odstranění pnutí
Po opracování se doporučuje odstranit pnutí při teplotě 600 – 650°C po dobu minimálně 2 hodiny, s následným pomalým ochlazením v peci na teplotu 450°C.
Austenitizace
Aby se předešlo riziku popraskání, doporučuje se předehřívat ve 2 krocích.
- 1. krok předehřevu: teplota: 550°C čas: 30 s/mm tloušťky
- 2. krok předehřevu: teplota: 750°C čas: 30 s/mm tloušťky
Doporučená teplota austenitizace: 1000 – 1050°C. Doba výdrže nesmí být příliš dlouhá, aby se předešlo riziku hrubnutí zrn a ztrátě houževnatosti. Jakmile teplota povrchu dosáhne teploty austenitizace, doporučuje se udržovat díl při teplotě austenitizace 30 minut na palec tloušťky.
Kalicí médium
Olej při 80°C, vakuum (tlak > 6 barů), solná lázeň 500 – 550°C.
Pro zajištění dobré houževnatosti je vhodnější zpracování za použití oleje nebo solné lázně.
Zpracování pod bodem mrazu
U dílů používaných při práci za studena, které mají mít vysokou rozměrovou stabilitu a vyšší odolnost proti opotřebení bez snížení houževnatosti, se doporučuje provádět zpracování pod bodem mrazu při teplotě mezi -70°C a -190°C po dobu 1 hodina na 25 mm tloušťky dílu.
Teplotní rozsah od -70°C do -120°C (tzv. zpracování oceli za studena) vede k úplné přeměně austenitu na martenzit a v důsledku toho k lepší stabilitě spojené s vyšší tvrdostí a lepší odolností proti opotřebení a teplotní rozsah od -135°C do -190°C (tzv. kryogenní zpracování oceli) vede také k úplné přeměně austenitu a dále k vylučování ultrajemných karbidů, což výrazně zlepšuje odolnost proti opotřebení bez změny houževnatosti. Tato úprava je pro běžné oblasti použití volitelná.
Popouštění
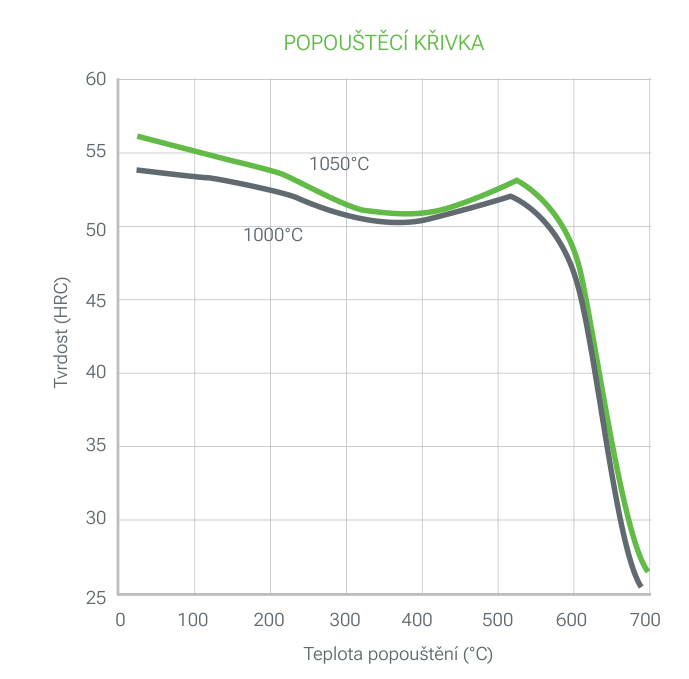
Aby byl obsah zbytkového austenitu co nejnižší a zároveň byla zajištěna větší stabilita nástroje je nezbytné provést dvojí popouštění. Po každém popouštění následuje ochlazení pod 100°C. Doba každého popouštění musí být nejméně 1 h + 1 h na 25 mm tloušťky zpracovávaného dílu (ekvivalentní tepelná tloušťka).
Povrchová úprava
Nitridace
TGE21 COBIA ESR lze nitridovat při teplotách nižších nebo rovných 20°C pod teplotou popouštění bez rizika zhoršení mechanických vlastností. S plynovou nitridací při 520°C (25 h) je tvrdost povrchu 1080 HV1 s difúzní vrstvou 0.2 mm.
PVD, CVD
TGE21 COBIA ESR se hodí pro všechny druhy úprav PVD a CVD, pokud je teplota zpracování o 30°C nižší než teplota posledního popouštění.
Leštění
Materiál TGE21 COBIA ESR se hodí k leštění v tepelně zpracovaném stavu a lze ho používat v oblastech s požadavkem na zrcadlové leštění (Rt ≤ 0,25 µm, úroveň CNOMO 1, Rugotest N1), který se používá pro díly vyžadující zrcadlový stupeň leštění.
Optimálního leštění se dosahuje provedením po sobě následujících kroků s podobnou drsností a zastavením každého z nich, jakmile zmizí poslední škrábanec z předchozího kroku.
Texturování
TGE21 COBIA ESR se hodí k chemickému nebo laserovému texturování.
Obrábění
Níže uvedené parametry obrábění jsou pouze informativní a musí být upraveny v závislosti na zařízení a obvyklých podmínkách obrábění.
Soustružení
| Karbidový nástroj | Nástroj z HSS | ||
|---|---|---|---|
| Hrubé obrábění | Dokončovací práce | Dokončovací práce | |
| Řezná rychlost m/min | 130 – 170 | 170 – 220 | 17 – 22 |
| Posuv mm/r | 0.2 – 0.4 | 0.1 – 0.2 | 0.1 – 0.3 |
| Hloubka řezu mm | 2 – 4 | 0.5 – 2 | 0.5 – 2 |
Frézování: povrchová úprava
| Frézování s karbidovými nástroji | Celistvý nástroj | ||
|---|---|---|---|
| Hrubé obrábění | ½ dokončovací práce | Dokončovací práce | |
| Řezná rychlost m/min | 160 – 180 | 180 – 200 | 210 – 280 |
| Posuv mm/r | 0.4 | 0.35 – 0.25 | 0.10 – 0.05 |
| Hloubka řezu mm | 1 – 3 | 1 – 2 | 1 – 0.5 |
Vrtání: spirálový vrták z HSS
| Průměr vrtáku mm | Řezná rychlost m/min | Posuv mm/t |
|---|---|---|
| < 5 | 14 – 16 | 0.05 – 0.15 |
| 5 – 10 | 14 – 16 | 0.15 – 0.20 |
| 10 – 15 | 14 – 16 | 0.20 – 0.25 |
| 15 – 20 | 14 – 16 | 0.25 – 0.30 |
Drilling: carbide drill
| Typ karbidu | |||
|---|---|---|---|
| Indexovatelná vložka | Slinutý karbid | Karbidový hrot | |
| Řezná rychlost m/min | 160 – 180 | 100 – 130 | 55 – 80 |
| Posuv mm/t | 0.05 – 0.10 | 0.10 – 0.25 | 0.15 – 0.25 |
Jemné broušení
Obecné pokyny k použití brusných kotoučů na TGE21 COBIA ESR po tepelném zpracování. Obvykle se používají spíše měkké brusné kotouče z vitrifikovaného oxidu hlinitého (třídy G pro rovinné broušení až K pro broušení válcových ploch).
Zvláštní pozornost je třeba věnovat účinnému chlazení povrchu během broušení, aby se předešlo degradaci povrchu materiálu.
Elektrojiskrové obrábění
TGE21 COBIA ESR se hodí také k elektrojiskrovému obrábění (EDM) (drát nebo elektroda). Přednostně se obrábění provádí při nízké proudové hustotě a vysoké frekvenci, aby se co možná nejvíce omezila tloušťka bílé vrstvy.
Potom je nutné odstranit pnutí při teplotě 25°C pod posledním popouštěním, aby se snížila úroveň zbytkových napětí (která by mohla vést k riziku vzniku trhlin), a leštění, aby se zcela odstranila bílá vrstva vzniklá během procesu elektrojiskrového obrábění.
Svařování
Materiál TGE21 COBIA ESR není doporučeno svařovat, ale pokud je to nezbytné, lze ho svařovat buď v žíhaném stavu (lepší), nebo ve stavu tepelně zpracovaném.
- Metoda: TIG
- Přívodní drát: AISI H11 (aby se předešlo vzniku pórovitosti, doporučuje se před svařováním předehřát drát na 105-115°C).
- Předehřívání: 350°C.
Během svařování udržujte teplotu 200°C s maximální mezioperační teplotou 480°C. Pomalé ochlazování (max. 20°C/h) po svařování. - Následná úprava:
- V tepelně zpracovaném stavu: popouštění při 600°C s dobou popouštění nejméně 1 h + 1 h na 25 mm tloušťky upraveného dílu (ekvivalentní tepelná tloušťka).
- V žíhaném stavu: proveďte měkké žíhání za obvyklých podmínek: teplota: 840 – 870°C, doba trvání 1 h + 1 h na 25 mm tloušťky. pomalé chlazení v peci (10 až 20°C/h).
Stáhnout produktový list TGE 21 COBIA ESR (PDF)
Další jakosti: Nástrojové oceli pro práci za tepla. Kde koupit: Servisní centra.

