
Přetavená rychlořezná ocel s vysokou odolností proti opotřebení v kombinaci s dobrou houževnatostí
3343 PRIME;
- je elektrostruskově přetavená (ESR) rychlořezná ocel, s níž lze dosáhnout velmi vysoké čistoty a velmi jemné struktury, což zvyšuje její houževnatost.
- vyznačuje se velmi vysokou odolností proti opotřebení ve spojení s vysokou tvrdostí a dobrou houževnatostí.
- vlastnostmi vyhovuje povrchovým úpravám, jako je nitridace v plynové, iontové nebo solné lázni, a také pro povlaky PVD nebo CVD.
Použití
3343 PRIME lze používat na: jemné řezné nástroje (razníky a matrice), nástroje pro práci za studena nebo za tepla (razníky a matrice).
3343 PRIME se může používat na na obráběcí a řezné nástroje, jako jsou vrtáky, frézy, závitníky, matrice, vřetena, výstružníky, hřebeny pro válcování závitů, segmenty pro kotoučové pily atd. A také na střižné čepele nebo válce k válcování za studena.
3343 PRIME lze díky vysoké tvrdosti za tepla používat na dutiny a vstřiky plastových forem a v některých případech také na nástroje pro práci za tepla.
3343 PRIME se dále používá k výrobě všech druhů dílů, které přicházejí do styku s vysoce abrazivními materiály, jako je porcelán.
Hlavní vlastnosti
- Vynikající odolnost proti opotřebení
- Dobrá houževnatost
- Vysoká tvrdost
- Vysoká pevnost v tlaku
- Vysoká prokalitelnost
Chemické složení (typické)
| C | Mn | Si | P | S | Cr | Mo | V | W |
|---|---|---|---|---|---|---|---|---|
| 0.90 | ≤ 0.40 | ≤ 0.45 | ≤ 0.030 | ≤ 0.030 | 4.15 | 4.95 | 1.90 | 6.30 |
Označení
| Č. materiálu | ISO | Čína GB | JIS Japonsko | UK | AISI USA | Rusko Gost | AFNOR | Jiné / speciální |
|---|---|---|---|---|---|---|---|---|
| 1.3343 | HS6-5-2C | W6M5Cr4V2 | ≈SKH51 | BM2 | M2 | – | – | – |
Srovnání jakostí HSS

Struktura
Struktura materiálu 3343 PRIME je jemná a homogenní, bez vyloučených hrubých karbidů nebo jejich shluků. Rozložení karbidů a mikročistota jsou kontrolovány a jsou ve shodě s normou Stahl-Eisen Werkstoff Blatt 1570 / 61. Velikost austenitického zrna se stanovuje na povrchu vzorku podle Snyder-Graffovy metody. Minimální přípustné hodnoty (průměr z 10 měření) před popouštěním jsou uvedeny níže.
| Průřez (mm) | Velikost austenitického zrna |
|---|---|
| 0 – 25 | 12 |
| 25 – 50 | 11 |
| 50 – 125 | 10 |
| > 125 | 9 |
Tvrdost při dodání
Žíhání na max. 300 HB.
Fyzikální vlastnosti
| Teplota | 20°C | 350°C | 700°C |
|---|---|---|---|
| Objemová hmotnost kg/m³ | 8120 | 7930 | 7725 |
| Youngův modul N/mm² | 217000 | 198000 | 175000 |
| Tepelná vodivost W/m.K | 20 | 18.7 | 18.0 |
| Koeficient lineární roztažnosti 10-6/K | 10.8 | 12.2 | 13.0 |
Tepelné zpracování
Měkké žíhání
Teplota: 780 – 850°C, doba trvání 1 h + 1 h pro tloušťku 25 mm. pomalé chlazení v peci (10 až 20°C/h). Atmosféra v peci musí být redukční, aby nedošlo k oduhličení oceli.
Odstranění pnutí
Po opracování se doporučuje odstranit pnutí při teplotě 600 – 650°C po dobu minimálně 2 hodiny, s následným pomalým ochlazením v peci na teplotu 450°C.
Austenitizace
Aby se předešlo riziku popraskání, doporučuje se předehřívat ve 3 krocích.
- 1. krok předehřevu: teplota: 500°C čas: 30 s/mm tloušťky
- 2. krok předehřevu: teplota: 850°C čas: 30 s/mm tloušťky
- 3. krok předehřevu: teplota: 1050°C čas: 30 s/mm tloušťky
Doporučená teplota austenitizace: 1180 – 1230°C. Doba výdrže nesmí být příliš dlouhá, aby se předešlo riziku hrubnutí zrn a ztrátě houževnatosti. Jakmile teplota povrchu dosáhne teploty austenitizace, doporučuje se udržovat díl při teplotě austenitizace 30 minut na palec tloušťky.
Kalicí médium
Olej při 80°C, vakuum (tlak > 6 barů), solná lázeň 500 – 550°C.
Pro zajištění dobré houževnatosti je vhodnější zpracování za použití oleje nebo solné lázně.
Po zakalení činí tvrdost 63 – 65 HRC.
Zpracování pod bodem mrazu
U dílů, které mají mít vysokou rozměrovou stabilitu a vyšší odolnost proti opotřebení bez snížení houževnatosti, se doporučuje provádět zpracování pod bodem mrazu při teplotě mezi -70°C a -190°C po dobu 1 hodiny na 25 mm tloušťky dílu.
Teplotní rozsah od -70°C do -120°C (tzv. zpracování oceli za studena) vede k úplné přeměně austenitu na martenzit a v důsledku toho k lepší stabilitě ve spojení se zvýšenou tvrdostí a lepší odolností proti opotřebení. U materiálu 3343 PRIME vede takové zpracování ke zvýšení odolnosti proti opotřebení o 100 % (poměr opotřebení).
Teplotní rozsah od -135°C do -190°C (tzv. kryogenní zpracování oceli) vede také k úplné přeměně austenitu a dále k vylučování ultrajemných karbidů, což výrazně zvyšuje odolnost proti opotřebení beze změny houževnatosti a u oceli 3343 PRIME vede takové zpracování ke zvýšení odolnosti proti opotřebení o 200% (poměr opotřebení).
Popouštění
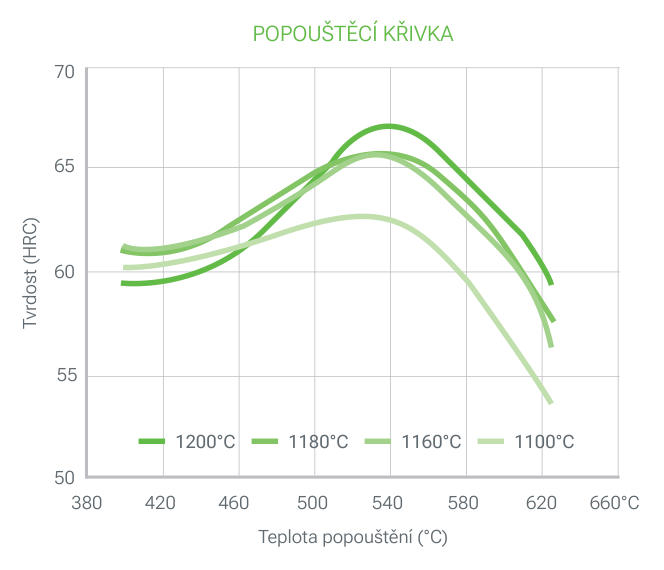
Aby byl obsah zbytkového austenitu co nejnižší a zároveň byla zajištěna větší stabilita nástroje je nezbytné provést dvojí (lepší je trojí) popouštění. Po každém popouštění následuje ochlazení pod 100°C. Doba každého popouštění musí být nejméně 1 h + 1 h na 25 mm tloušťky zpracovávaného dílu (ekvivalentní tepelná tloušťka).
Povrchová úprava
PVD, CVD
3343 PRIME se hodí pro všechny druhy úprav PVD a CVD, pokud je teplota zpracování o 30°C nižší než teplota posledního popouštění.
Leštění
3343 PRIME lze leštit v opracovaném stavu a lze jej používat v oblastech, kde je třeba v dostatečné míře vyleštit transparentní díly. Optimálního leštění se dosahuje provedením po sobě následujících kroků s poměrně blízkou drsností a zastavením každého z nich, jakmile zmizí poslední škrábanec z předchozího kroku.
Obrábění
Níže uvedené parametry obrábění jsou pouze informativní a musí být upraveny v závislosti na zařízení a obvyklých podmínkách obrábění. Níže uvedené parametry obrábění jsou pouze informativní a musí být upraveny v závislosti na zařízení a obvyklých podmínkách obrábění.
Broušení v žíhaném stavu
| Karbidová vložka | Celistvý nástroj | ||
|---|---|---|---|
| Hrubé obrábění | ½ dokončovací práce | Dokončovací práce | |
| Řezná rychlost m/min | 110 – 130 | 125 – 160 | 40 – 50 |
| Posuv mm/r | 0.35 | 0.15 | 0.01 – 0.1 |
| Hloubka řezu mm | 2 – 3 | 1 – 1.5 | 0.01 – 0.1 |
Soustružení v žíhaném stavu
| Karbidová vložka | Nástroj z HSS | ||
|---|---|---|---|
| Hrubé soustružení | Dokončovací práce | Soustružení | |
| Řezná rychlost m/min | 110 – 140 | 165 – 200 | 15 |
| Posuv mm/r | 0.35 | 0.15 | 0.1- 0.2 |
| Hloubka řezu mm | 2 – 3 | 1 – 1.5 | 0.5 – 2.0 |
Vrtání v žíhaném stavu
Karbidový vrták
| Vložka | Slinutý | |
|---|---|---|
| Řezná rychlost m/min | 130 | 70 |
| Posuv mm/r | 0.10 | 0.20 |
Spirálový vrták z HSS
| Průměr vrtáku mm | Řezná rychlost m/min | Posuv mm/r |
|---|---|---|
| < 5 | 11 | 0.07 |
| 5 – 10 | 0.15 | |
| 10 – 15 | 0.22 | |
| 15 – 20 | 0.30 |
Jemné broušení
Obecné pokyny k použití brusných kotoučů na 3343 PRIME po tepelném zpracování.
Obvykle se používají spíše měkké brusné kotouče z vitrifikovaného oxidu hlinitého (třídy G pro rovinné broušení až K pro broušení válcových ploch).
Zvláštní pozornost je třeba věnovat účinnému chlazení povrchu během broušení, aby se předešlo degradaci povrchu materiálu.
Elektrojiskrové obrábění
3343 PRIME se hodí také k elektrojiskrovému obrábění (EDM) (drát nebo elektroda). Přednostně se obrábění provádí při nízké proudové hustotě a vysoké frekvenci, aby se co možná nejvíce omezila tloušťka bílé vrstvy.
Potom je nutné odstranit pnutí při teplotě 25°C pod posledním popouštěním, aby se snížila úroveň zbytkových napětí (která by mohla vést k riziku vzniku trhlin), a leštění, aby se zcela odstranila bílá vrstva vzniklá během procesu elektrojiskrového obrábění.
Svařování
3343 PRIME nelze svařovat.
Stáhnout produktový list 3343 PRIME (PDF)
Další jakosti: Rychlořezné oceli. Kde koupit: Servisní centra.

