
PM rychlořezná na řezné nástroje a matrice
TPM30 UltraClean je rychlořezná nástrojová ocel získaná práškovou metalurgií. Vyznačuje se dobrou houževnatostí a vynikající odolností proti opotřebení.
Použití
TPM30 UltraClean nachází uplatnění také v oblasti nástrojů pro práci za studena, pro řezání, ražení a též u razníků nebo matric.
TPM30 UltraClean se doporučuje zejména na vysoce výkonné obráběcí nástroje. Typické aplikace zahrnují nástroje nejen pro zpracování oceli, ale také pro neželezné kovové materiály, jako jsou slitiny titanu nebo slitiny na bázi niklu.
TPM30 UltraClean se používá na řezné nástroje (frézy, vřetena, nože atd.)
Hlavní vlastnosti
- Dobrá houževnatost
- Velmi dobrá pevnost v tlaku
- Dobrá odolnost proti opotřebení
Srovnání s ostatními PM nástrojovými ocelemi dostupnými ve společnosti Atlas je uvedeno v následujícím grafu houževnatosti v závislosti na odolnosti proti opotřebení.
Chemické složení (typické)
| C | W | Mo | Cr | V | Co |
|---|---|---|---|---|---|
| 1.30 | 6.40 | 5.00 | 4.20 | 3.10 | 8.50 |
Označení
| Č. materiálu | ISO | Čína GB | JIS Japonsko | UK | AISI USA | Rusko Gost | AFNOR | Jiné / speciální |
|---|---|---|---|---|---|---|---|---|
| 1.3294 | PM HS 6-5-3-8 | – | PM SKH53 +Co | – | PM M 3-2+Co | – | – | – |
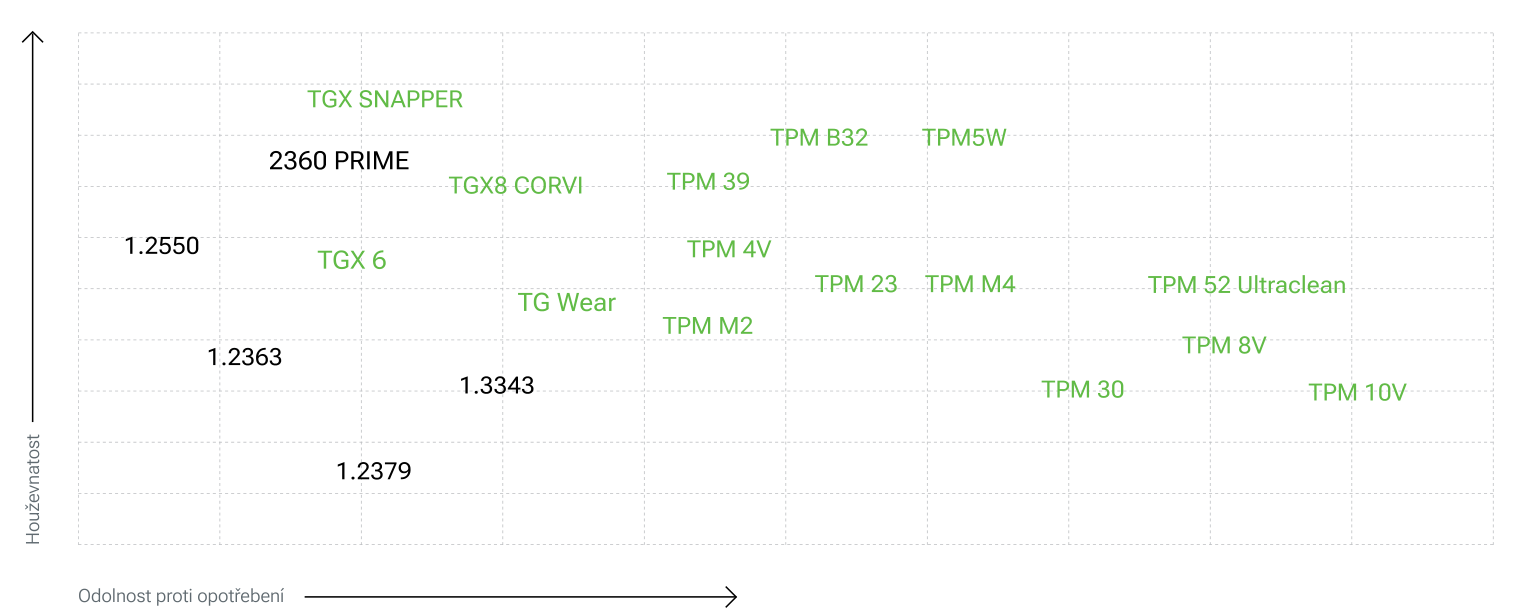
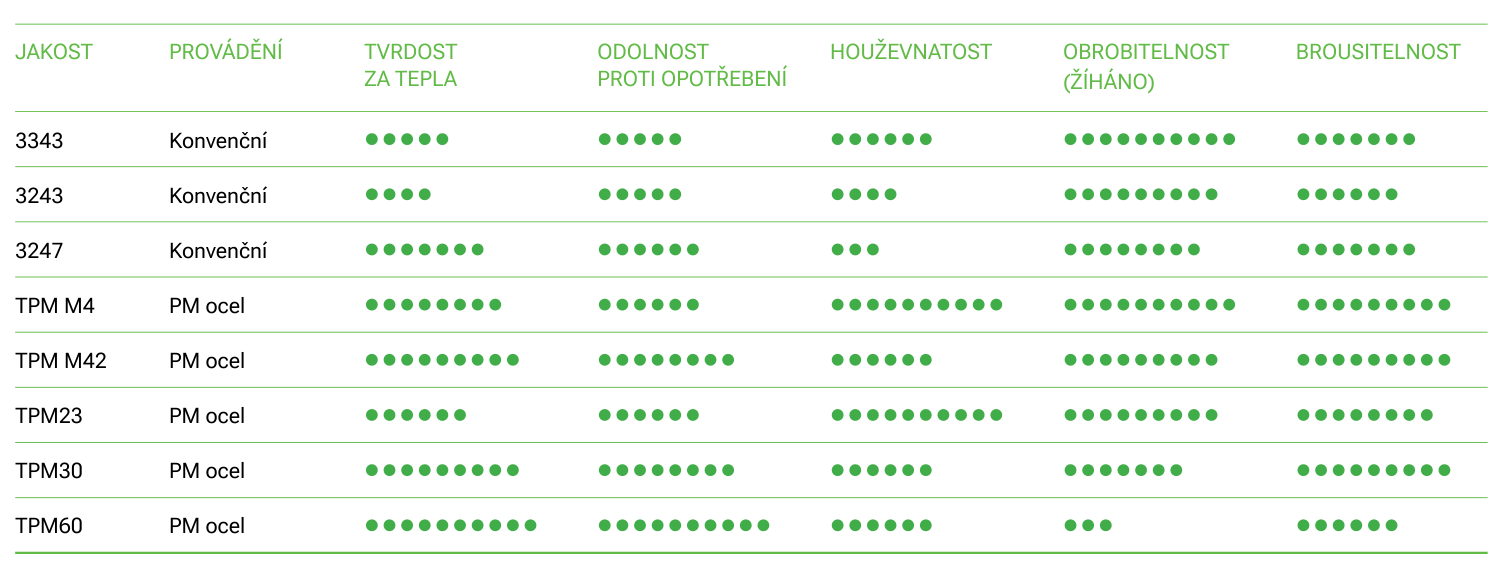
Srovnání jakostí HSS
Struktura
Struktura materiálu TPM30 UltraClean je jemná a homogenní, bez vyloučených karbidů nebo jejich shluků.
Díky zpracování práškovou metalurgií s izostatickou kompresí za tepla je typická velikost karbidů asi 2 µm a úroveň čistoty je mnohem lepší než uběžných nástrojových ocelí k obrábění za studena.
Tvrdost při dodání
Žíhání na max. 300 HB.
Typické mechanické vlastnosti v kaleném stavu (výsledky interních zkoušek, které nejsou uvedeny v certifikátech)
| Tvrdost | Mez kluzu v tlaku MPa |
Rázová zkouška nevrubová sonda J při 23°C |
|---|---|---|
| 60 | 3000 | 40 |
| 62 | 3400 | 35 |
| 64 | 3700 | 30 |
Fyzikální vlastnosti
| Teplota | 20°C | 400°C | 600°C |
|---|---|---|---|
| Objemová hmotnost kg/m3 | 8000 | 7900 | 7880 |
| Youngův modul N/mm² | 235000 | 212000 | 190000 |
| Tepelná vodivost W/m.K | 22 | 26 | 25 |
| Koeficient lineární roztažnosti 10-6/K | 10 | 11 | 11.2 |
Tepelné zpracování
Měkké žíhání
Teplota: 870 – 900°C, doba trvání 1 h + 1 h pro tloušťku 25 mm. Pomalé chlazení v peci (10 až 20°C/h). Atmosféra v peci musí být redukční, aby nedošlo k oduhličení oceli.
Odstranění pnutí
Po opracování se doporučuje provést odstranění pnutí při teplotě 650°C po dobu minimálně 2 hodiny, s následným pomalým ochlazením v peci na teplotu 450°C.
Austenitizace
Aby se předešlo riziku popraskání, doporučuje se předehřívat ve 3 krocích.
- 1. krok předehřevu: teplota: 400°C čas: 30 s/mm tloušťky
- 2. krok předehřevu: teplota: 850°C čas: 30 s/mm tloušťky
- 3. krok předehřevu: teplota: 1050°C čas: 30 s/mm tloušťky
Doporučená teplota austenitizace: 1140 – 1150°C. Doba výdrže nesmí být příliš dlouhá, aby se předešlo riziku hrubnutí zrn a ztrátě houževnatosti. Jakmile teplota povrchu dosáhne teploty austenitizace, doporučuje se udržovat díl při teplotě austenitizace 30 minut na palec tloušťky.
Kalicí médium
Olej při 80°C, vakuum (tlak > 6 barů), solná lázeň 500 – 550°C.
Pro zajištění dobré houževnatosti je vhodnější zpracování za použití oleje nebo solné lázně.
Zpracování pod bodem mrazu
U dílů, které mají mít vysokou rozměrovou stabilitu a vyšší odolnost proti opotřebení bez snížení houževnatosti, se doporučuje provádět zpracování pod bodem mrazu při teplotě mezi -70°C a -190°C po dobu 1 hodiny na 25 mm tloušťky dílu.
Teplotní rozsah od -70°C do -120°C (tzv. zpracování oceli za studena) vede k úplné přeměně austenitu na martenzit a v důsledku toho k lepší stabilitě spojené s vyšší tvrdostí a lepší odolností proti opotřebení. Teplotní rozsah od -135°C do -190°C (tzv. kryogenní zpracování oceli) vede také k úplné přeměně austenitu a dále k vyloučení ultrajemných karbidů, což výrazně zlepšuje odolnost proti opotřebení beze změny houževnatosti. Tato úprava je pro běžné oblasti použití volitelná.
Popouštění
Aby byl obsah zbytkového austenitu co nejnižší a zároveň byla zajištěna větší stabilita nástroje je nezbytné provést dvojí (lepší je trojí) popouštění. Po každém popouštění následuje ochlazení pod 100°C.
V závislosti na použití konečného dílu se doporučují následující teploty popouštění:
| Teplota austenitizace | Teplota popouštění | Tvrdost | Vlastnosti |
|---|---|---|---|
| 1140 / 1150°C | 520°C | 65 / 68 HRC | Lepší odolnost proti opotřebení |
| 550°C | 64 / 66 HRC | Opotřebení a houževnatost | |
| 560°C | 63 / 65 HRC | Lepší houževnatost |
Doba každého popouštění musí být nejméně 1 h + 1 h na 25 mm tloušťky opracovávaného dílu (ekvivalentní tepelná tloušťka).

Povrchová úprava
Nitridace
TPM30 UltraClean lze nitridovat při teplotách nižších nebo rovných 20°C pod teplotou popouštění bez rizika zhoršení mechanických vlastností.
PVD, CVD
TPM30 UltraClean se hodí pro všechny druhy úprav PVD a CVD, pokud je teplota zpracování o 30°C nižší než teplota posledního popouštění.
Obrábění
Níže uvedené parametry obrábění jsou pouze informativní a musí být upraveny v závislosti na zařízení a obvyklých podmínkách obrábění.
Broušení v žíhaném stavu
| Karbidová vložka | Celistvý nástroj | ||
|---|---|---|---|
| Hrubé obrábění | ½ dokončovací práce | Dokončovací práce | |
| Řezná rychlost m/min | 50-70 | 80 – 105 | 40 – 45 |
| Posuv mm/r | 0.35 | 0.15 | 0.01 – 0.1 |
| Hloubka řezu mm | 2 – 3 | 1 – 1.5 | 0.01 – 0.1 |
Soustružení v žíhaném stavu
| Karbidová vložka | Nástroj z HSS | ||
|---|---|---|---|
| Hrubé soustružení | Dokončovací práce | Soustružení | |
| Řezná rychlost m/min | 90 – 110 | 115 – 130 | 15 |
| Posuv mm/r | 0.35 | 0.15 | 0.1 – 0.2 |
| Hloubka řezu mm | 2 – 3 | 1 – 1.5 | 0.5 – 2.0 |
Vrtání v žíhaném stavu
Karbidový vrták
| Vložka | Slinutý | |
|---|---|---|
| Řezná rychlost m/min | 120 | 60 |
| Posuv mm/r | 0.10 | 0.20 |
Spirálový vrták z HSS
| Průměr vrtáku mm | Řezná rychlost m/min | Posuv mm/r |
|---|---|---|
| < 5 | 9 | 0.10 |
| 5 – 10 | 0.17 | |
| 10 – 15 | 0.22 | |
| 15 – 20 | 0.30 |
Jemné broušení
Obecné pokyny k použití brusných kotoučů na TPM30 UltraClean po tepelném zpracování.
Obvykle se používají spíše měkké brusné kotouče z vitrifikovaného oxidu hlinitého (třídy G pro rovinné broušení až K pro broušení válcových ploch).
Zvláštní pozornost je třeba věnovat účinnému chlazení povrchu během broušení, aby se předešlo degradaci povrchu materiálu.
Elektrojiskrové obrábění
TPM30 UltraClean se hodí také k elektrojiskrovému obrábění (EDM) (drát nebo elektroda). Přednostně se obrábění provádí při nízké proudové hustotě a vysoké frekvenci, aby se co možná nejvíce omezila tloušťka bílé vrstvy.
Potom je nutné odstranit pnutí při teplotě 25°C pod posledním popouštěním, aby se snížila úroveň zbytkových napětí (která by mohla vést k riziku vzniku trhlin), a leštění, aby se zcela odstranila bílá vrstva vzniklá během procesu elektrojiskrového obrábění.
Stáhnout produktový list TPM 30 Ultraclean (PDF)
Další jakosti: Oceli pro práci za studena. Kde koupit: Servisní centra.

